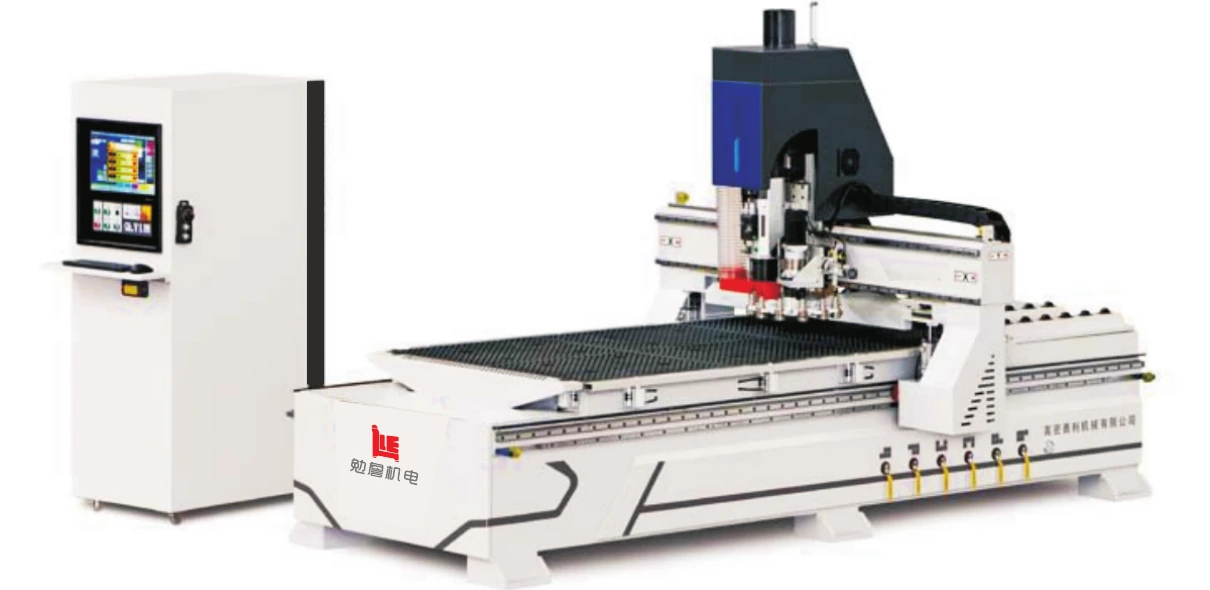
开料机还是电子锯?从订单结构开始选
矩形批量板件、异形切割与孔槽加工,对设备的要求并不相同。先整理订单,再比较设备。
阅读指南按设备比较、预算、加工质量和车间配套查找。新建工厂、升级设备、技术验收,都有不同的判断重点。
矩形批量板件、异形切割与孔槽加工,对设备的要求并不相同。先整理订单,再比较设备。
阅读指南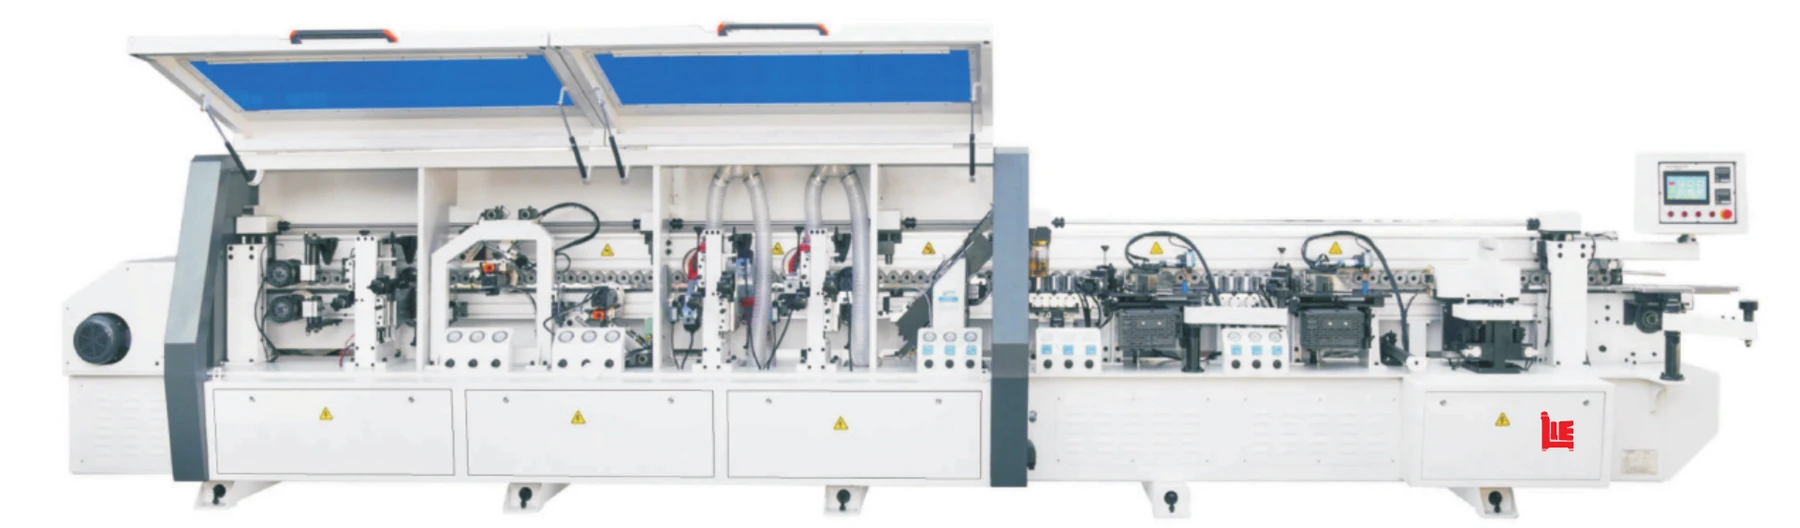
胶种影响粘接表现,但封边质量始终是板材、边带、胶黏剂与设备条件共同作用的结果。
阅读指南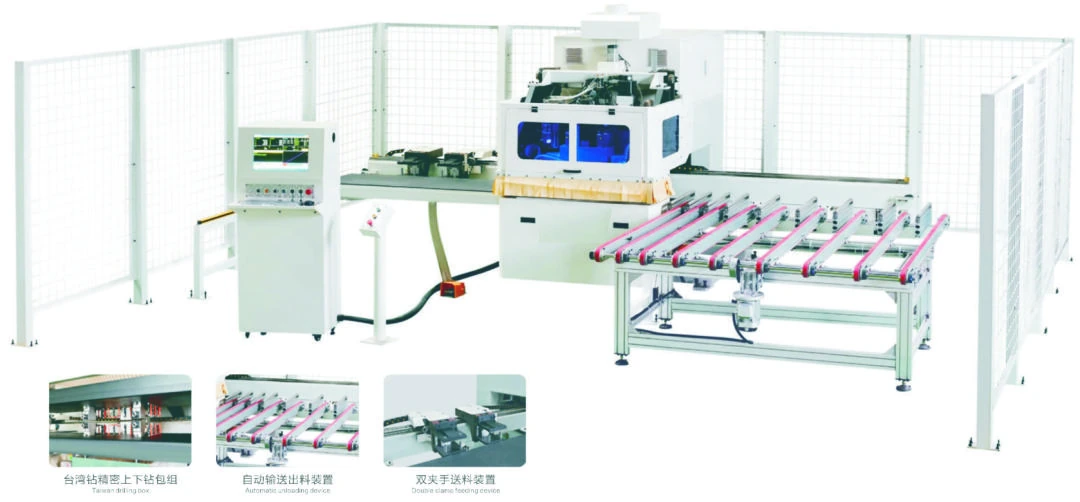
把最小板件、边界孔位、连接件与数据文件带到试机现场,比单看钻包数量更有价值。
阅读指南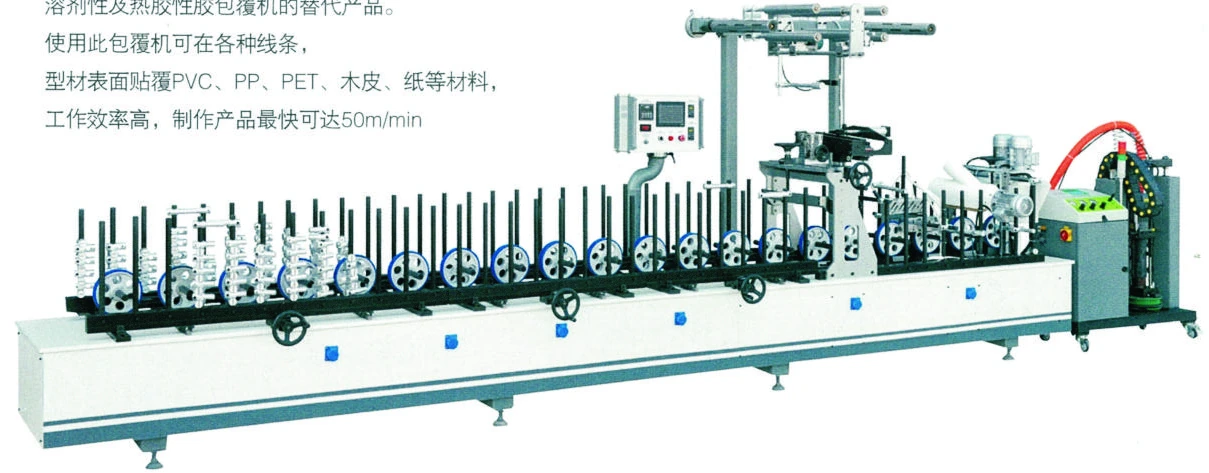
都是在表面覆盖材料,但平面板、型材线条与造型门板的加工路线不同。
阅读指南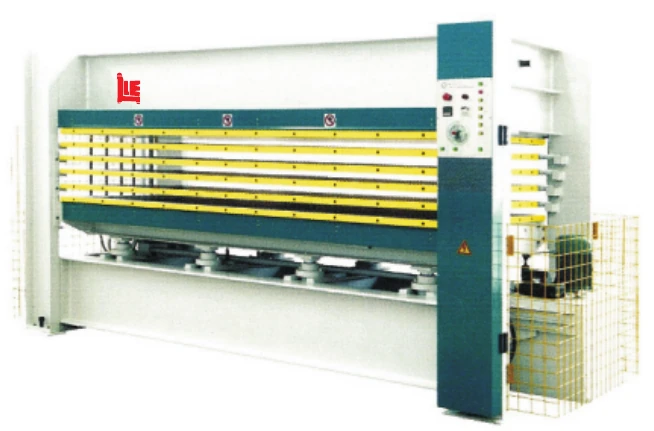
总推力、工件受压面积和胶合工艺共同决定压合条件。
阅读指南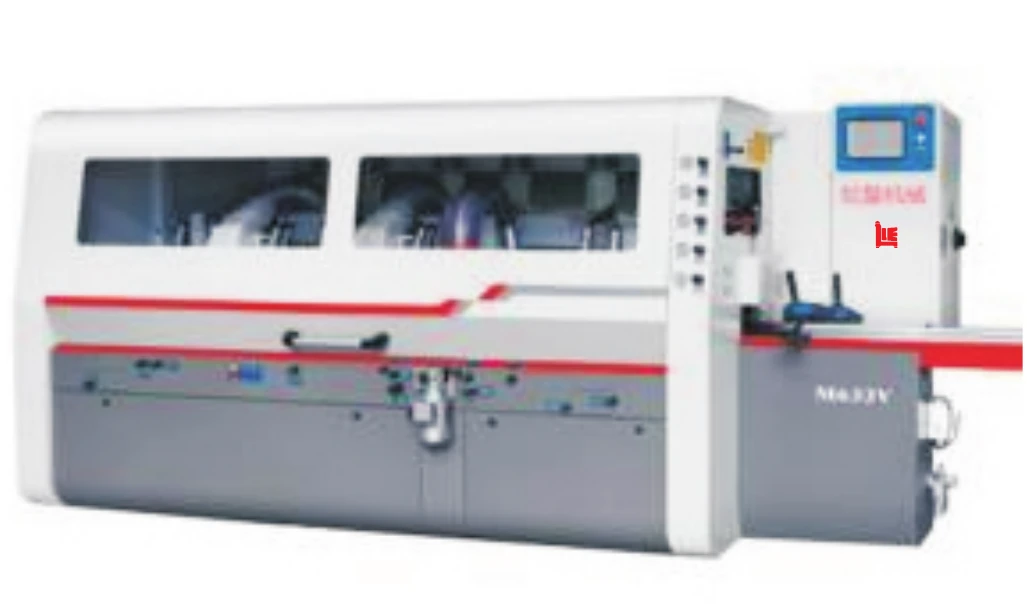
来料状态、成品截面和加工基准,比“轴数越多越好”更值得优先讨论。
阅读指南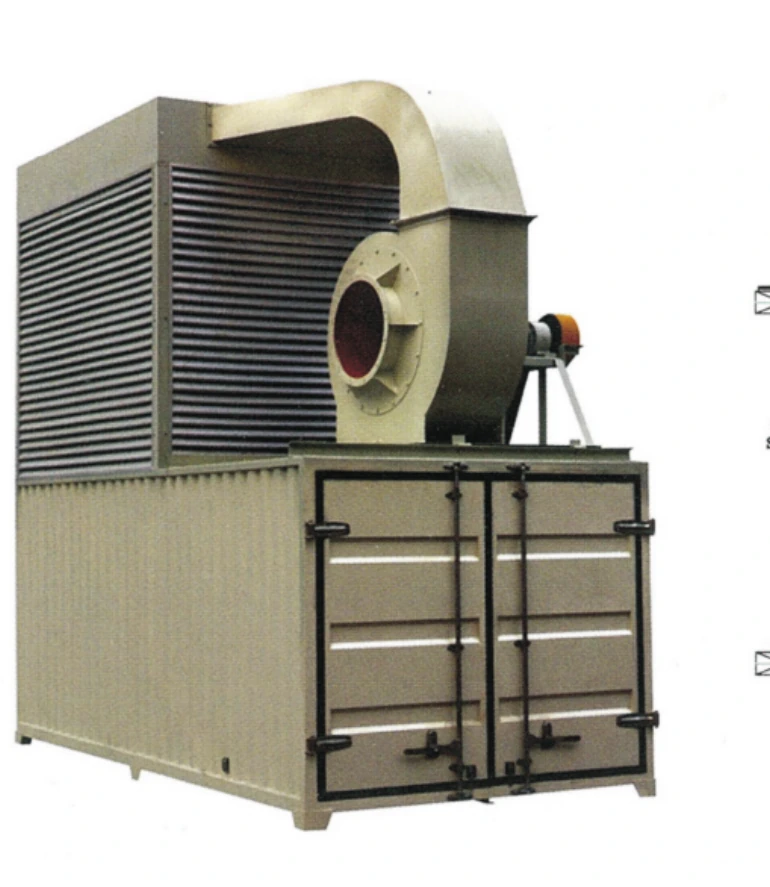
先列出机器、吸尘口和同时运行工况,再讨论集尘设备与管路。
阅读指南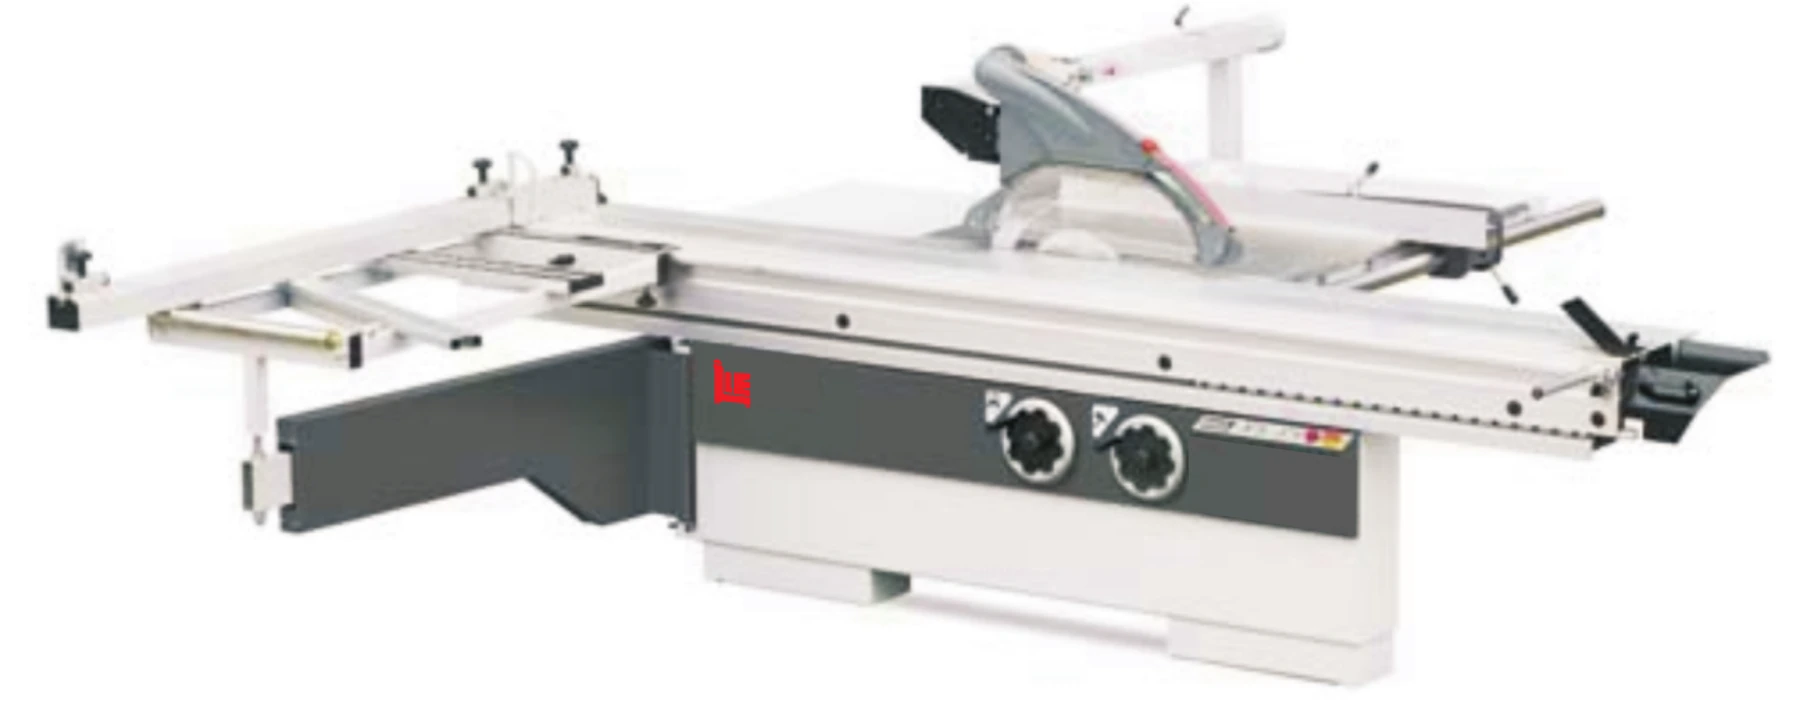
固定式设备、小型设备与便携工具不是同一个概念。先划清加工地点,再确定投入。
阅读指南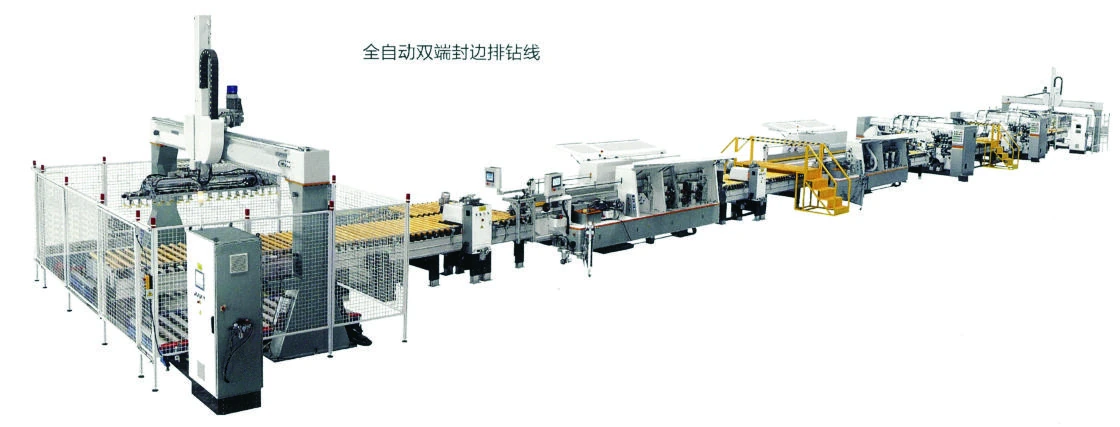
先确定自己加工到哪一步,再配开料、封边和孔位设备。门板、涂装是否外协,会直接改变设备清单、场地和人员需求。
阅读指南整套价格取决于加工范围、配置和交付条件。先把每份报价换成相同的设备、软件与服务清单,比较出来的差价才有意义。
阅读指南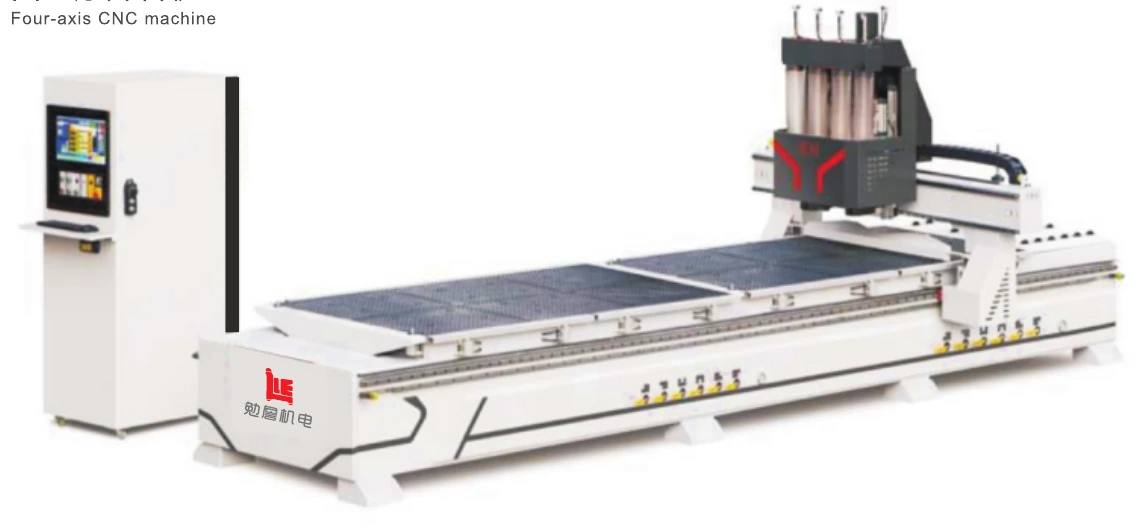
先列清一套订单要用哪些刀具。工艺固定、常用刀具少,与门板造型多、刀具变化大,对配置的要求不同,不能只比较主轴数量。
阅读指南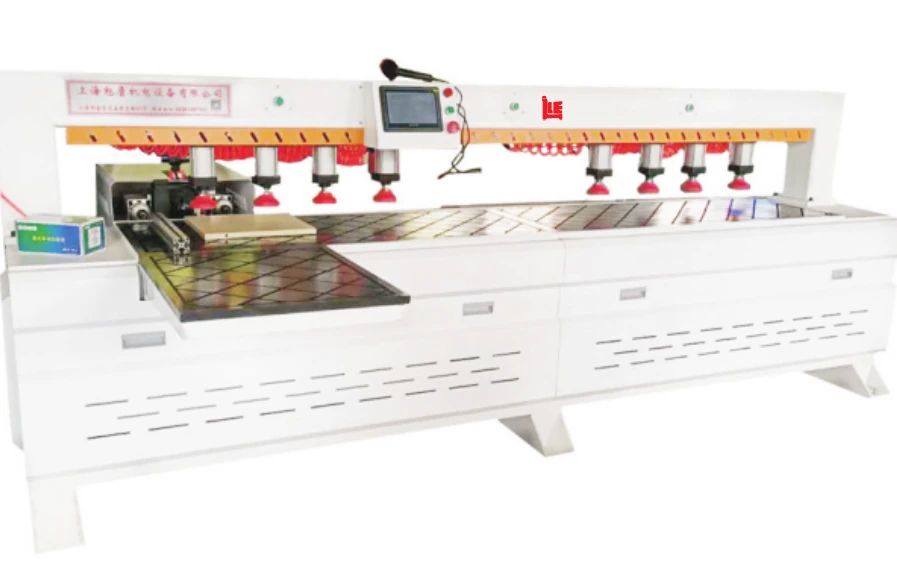
不同设备承担的加工面、定位和换单任务不同。已有开料设备时,先查清还缺哪些孔槽,再决定补侧孔能力还是扩展多面钻铣。
阅读指南胶线、粘接和切削外观是不同问题。先保留板件与批次信息,区分出现位置及时间,再由技术人员核对材料、工艺与设备状态。
阅读指南先区分材料表面、缺口方向和发生工序。锯切与铣切的工具、支撑和加工条件不同,不能套用一组通用转速或进给参数。
阅读指南板材名称只说明一部分信息。基材结构、表面饰层、厚度、尺寸与工件形状需要一起说明,同一类机器也要按具体材料组合验证。
阅读指南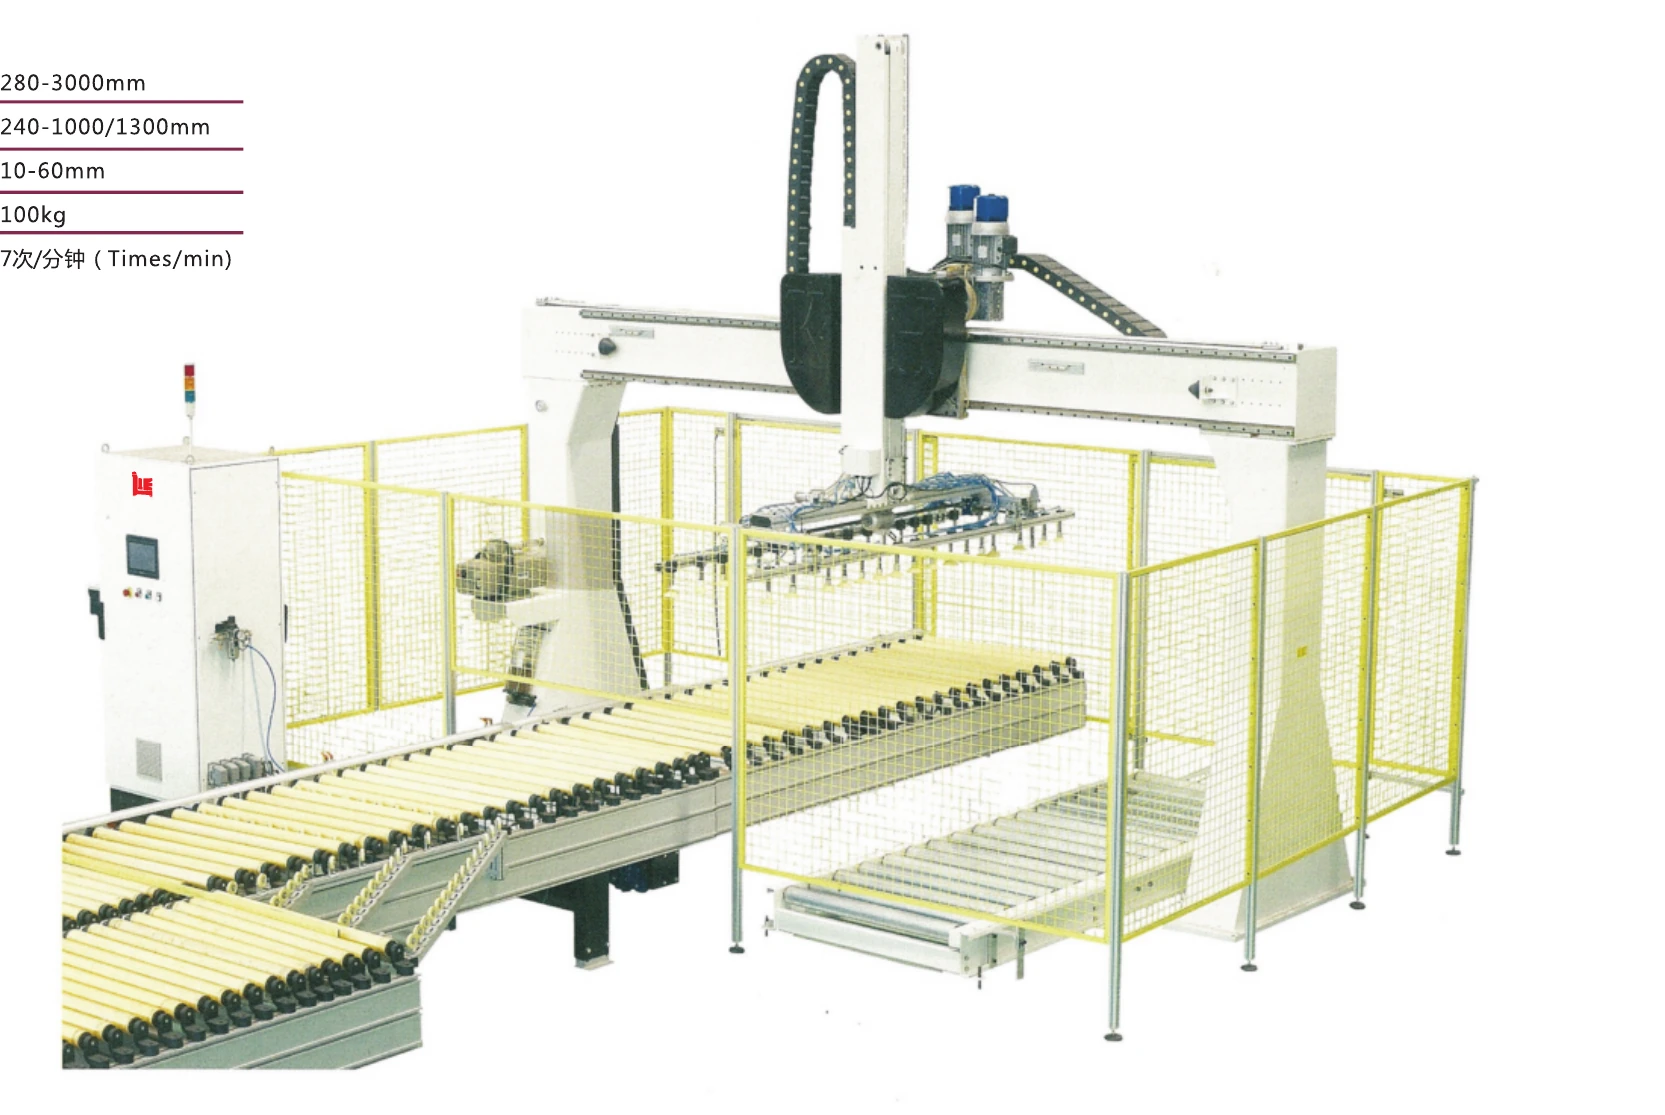
机器外形尺寸只是占地的一部分。还要核算整板进出、上下料、缓存、维护及人员通道;供电、气源和除尘必须依据确定机型设计。
阅读指南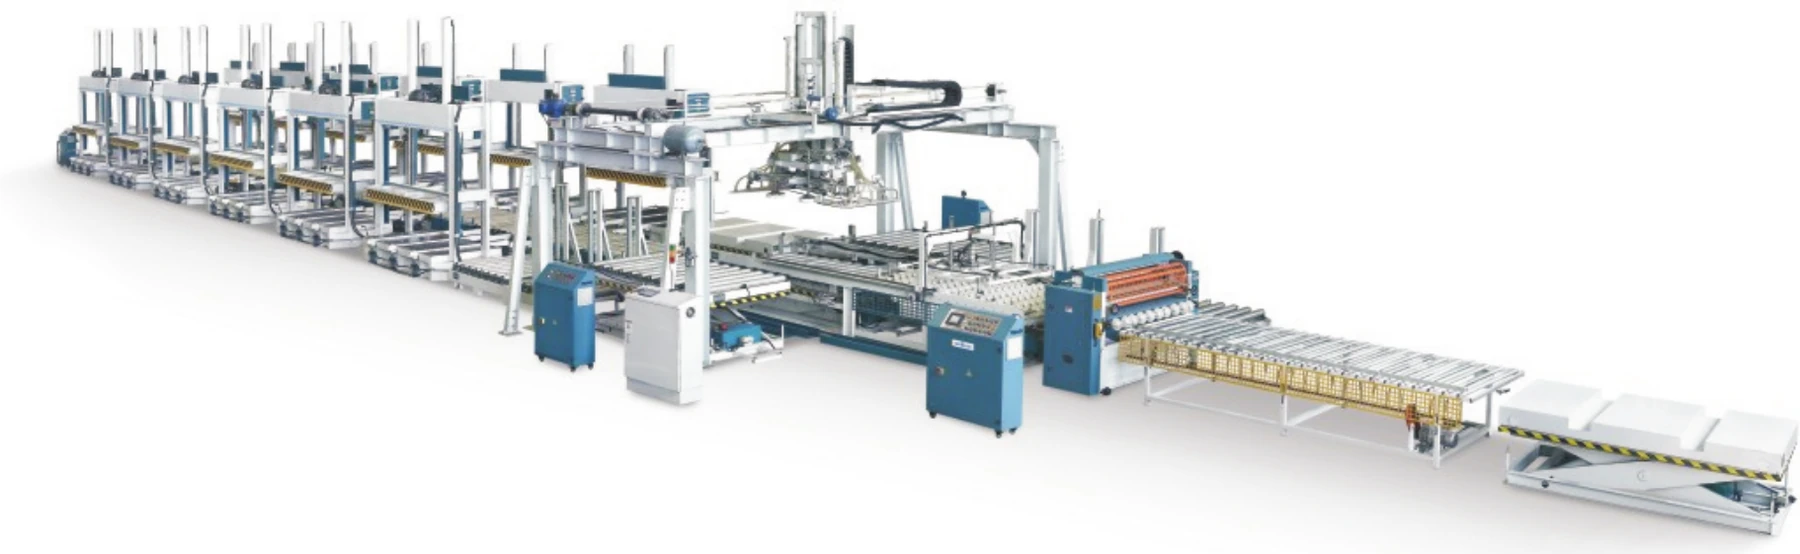
日产量需要绑定订单、工作时间和合格标准。单机送料或快速移动速度,不能直接换算成整厂每天可交付的板件数量。
阅读指南一份有效询价应同时说明工件、工序、配置和验收。让供应方按同一张表回复,比收集几份只有总价的报价更容易做决定。
阅读指南二手设备的判断重点是能否按你的工件稳定生产,以及运输、维修、软件授权和安全恢复后的总投入。低采购价不等于低使用成本。
阅读指南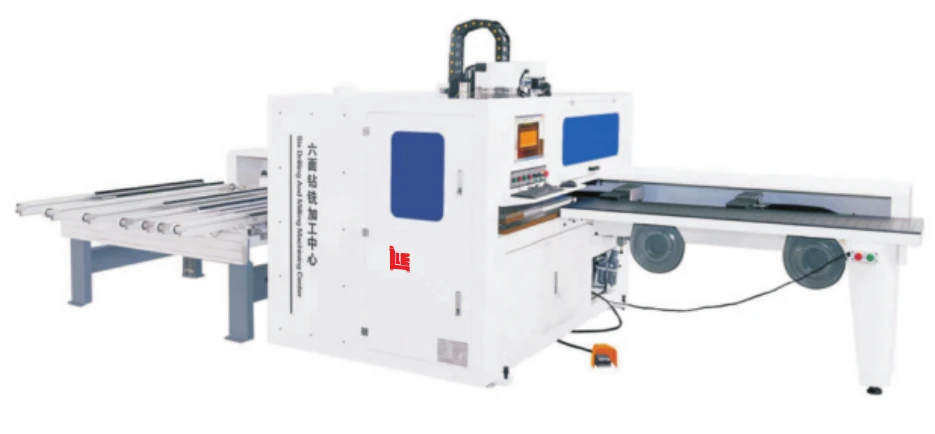
验收应覆盖交付配置、现场条件、工件质量、连续任务和人员交接。提前确定样件及判定方法,避免到货后才讨论什么算合格。
阅读指南没有匹配的指南,请换一个关键词或查看常见问题。