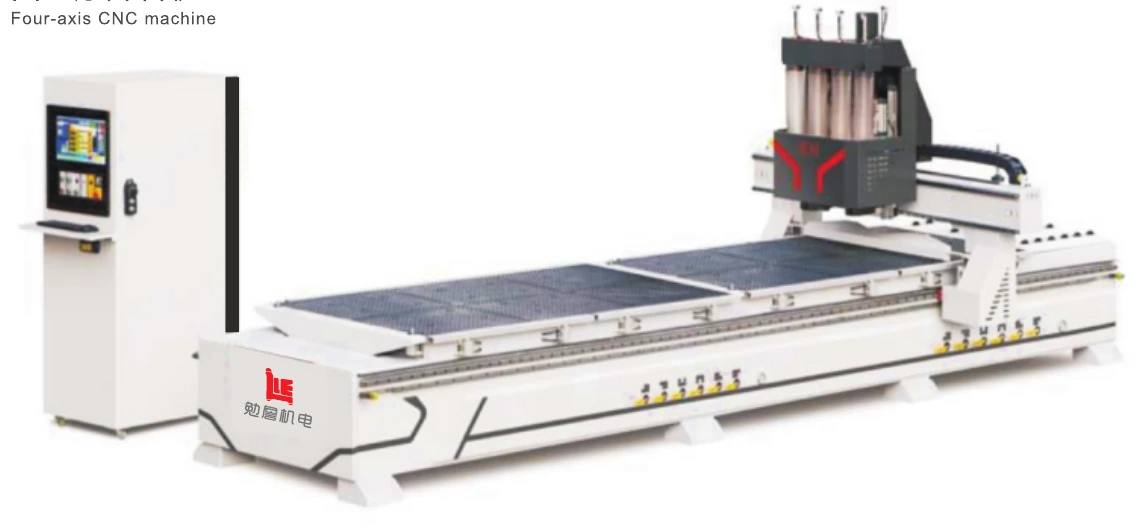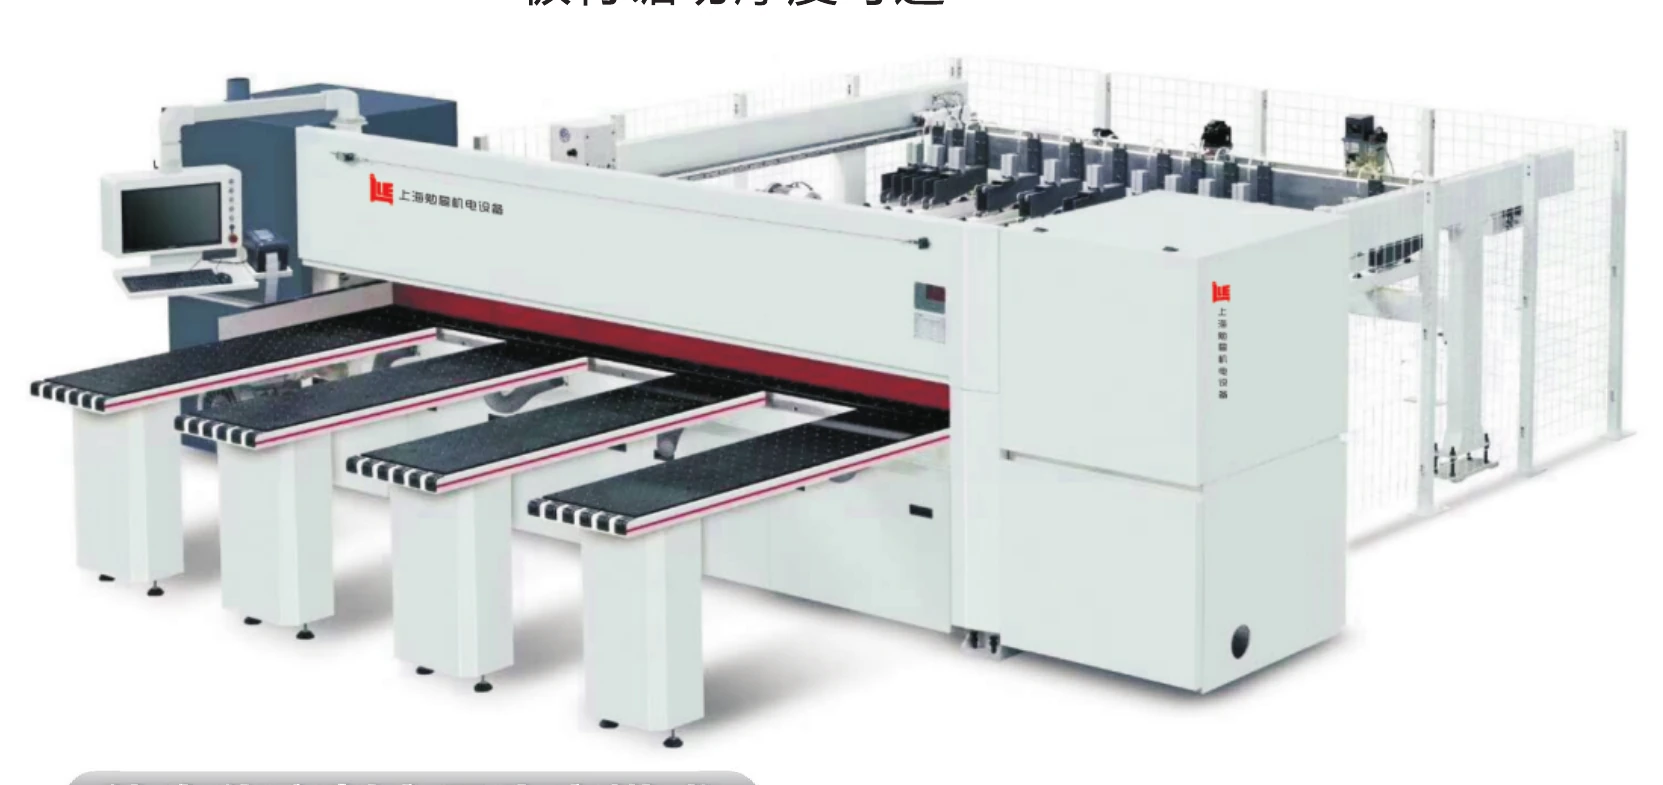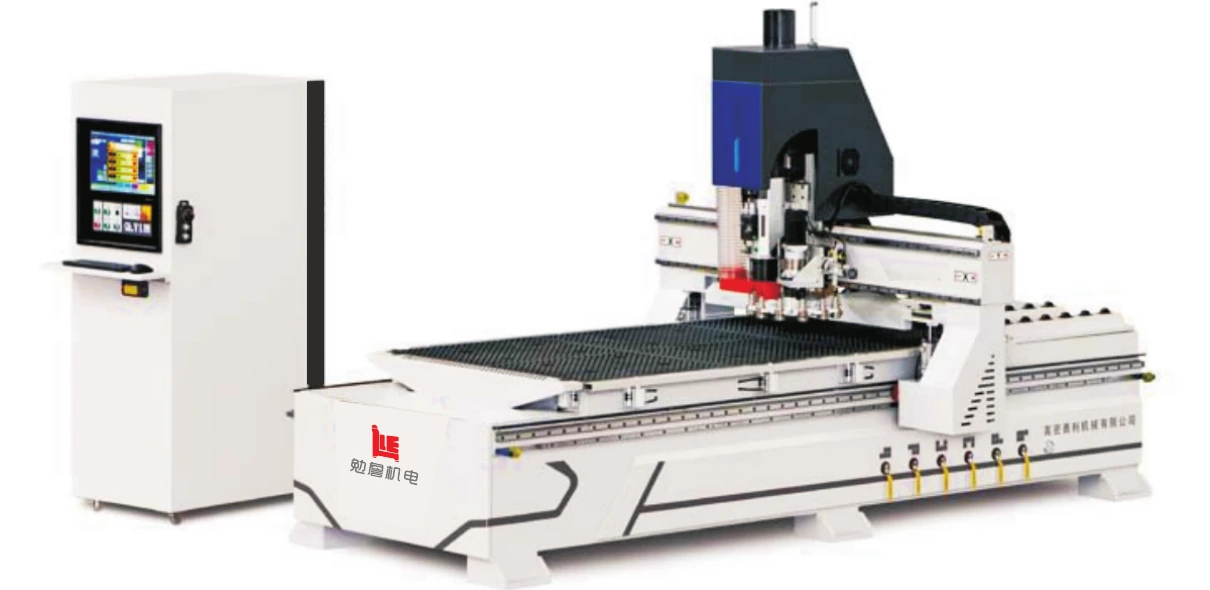
先看结论
矩形批量板件、异形切割与孔槽加工,对设备的要求并不相同。先整理订单,再比较设备。
先看你每天加工的板件
将近期订单按标准矩形件、异形件、需要槽孔的板件分类,再记录常用尺寸、最小板件和补料频率。这个清单比一个孤立的“每天多少张板”更能说明设备需要解决什么问题。大批相同矩形件与尺寸不断变化的单件,不能用同一种演示任务比较效率。
比较设备承担的工序
常规电脑裁板锯围绕直线锯切组织加工;数控开料机可以在相应刀具和配置下安排轮廓、开槽及钻铣任务。需要哪道工序,就核实哪项能力。加工中心的功能也受主轴、刀具、吸附与软件输出限制,并非所有材料或孔型都能通用。
把出机后的工作算进去
设备出料后还要分拣、封边、打孔和装配。记录一次真实订单从拆单到板件可交付下一工序的时间,观察错件、混板和补料如何处理。若锯切任务与柔性加工都有稳定需求,也可以分别配置,而不必强求单机覆盖全部工作。
| 比较项 | 电脑裁板锯重点 | 数控开料机重点 |
|---|---|---|
| 订单 | 标准矩形件、直线裁切 | 混单、异形与槽孔任务 |
| 节拍 | 送料、锯切、取板与分拣 | 刀路、换刀、吸附与上下料 |
| 边界 | 角度、叠板与实际锯切范围 | 最小工件、刀具及夹持能力 |
采购前的核对清单
- 准备一套常规订单和一套复杂订单。
- 用同样材料与验收要求比较试加工。
- 将软件、刀具、除尘和搬运纳入总配置。
继续问清楚
标准矩形板很多,优先看哪类开料设备?
可以重点比较电脑裁板锯的直线裁切与板材物流方案;若同时需要异形、槽孔或多刀工艺,还要单独核对加工中心或后续工位。
数控开料机能完全取代推台锯吗?
要看补料、独立裁切、角度和材料范围。部分车间会保留独立锯切工位处理临时任务,是否必要取决于订单和具体机型。
比较开料设备时要带什么样板?
带常规订单、复杂孔槽、最小板件和补料任务,并使用相同材料及成品要求,记录加工到下一工序所需的总时间。