先看结论
把最小板件、边界孔位、连接件与数据文件带到试机现场,比单看钻包数量更有价值。
用五金与孔位定义任务
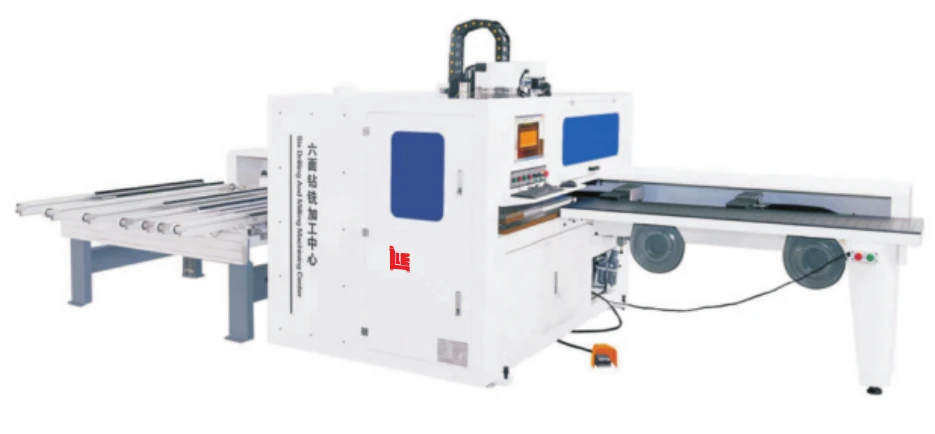
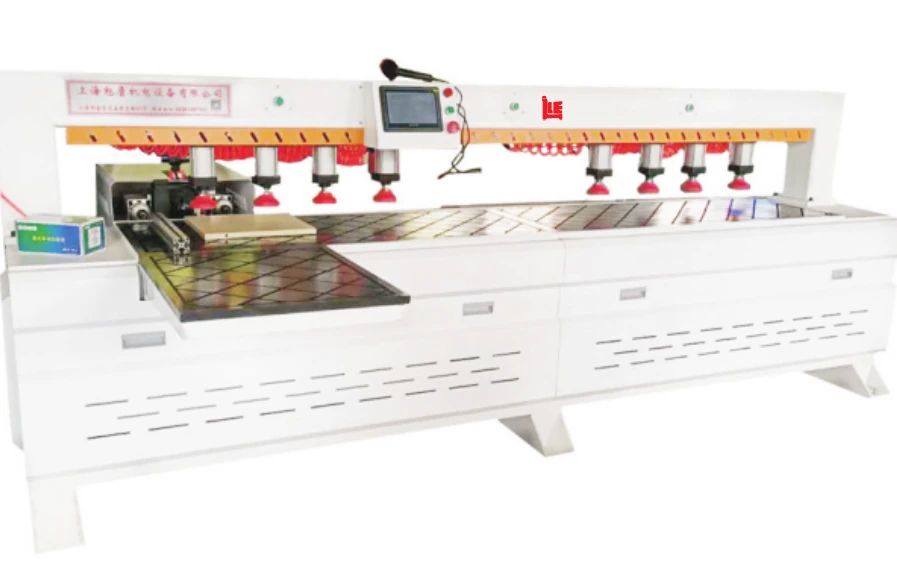
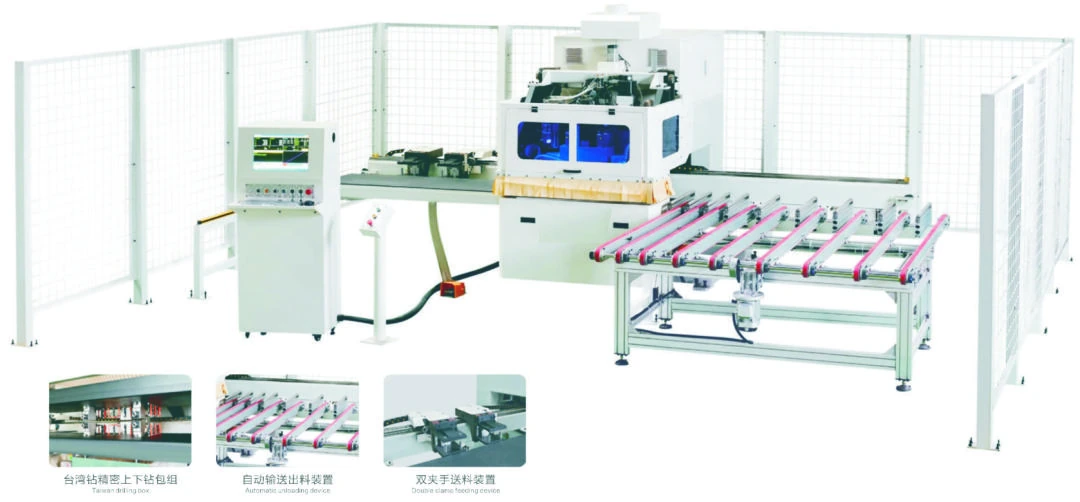
将三合一、铰链、抽屉连接等实际使用的五金与对应图纸整理好,标注孔径、孔深、基准边及需要加工的面。不同设备的钻铣配置和工具方向可能不同,不能看到“六面”就默认支持所有孔型及所有位置。特殊斜孔或专用连接结构应单独确认。
用边界板件验证夹持
挑选最小板、窄条、最长板以及孔位接近边角的工件,核查夹持与换位时是否存在加工限制。演示大尺寸标准板不能说明小板表现。不同板厚、表面与轻微变形也可能影响送料定位,要按设备允许条件检验。
用一套订单验证数据链路
把拆单软件输出、标签方向、设备识别和加工程序作为完整流程测试。记录板件正反面和基准边的规则,试加工后用实际五金装配。评估节拍时要包含扫描、上下料、换位与异常处理,不只计钻头下钻的时间。
| 试机对象 | 检查重点 |
|---|---|
| 最小板与窄板 | 夹持、换位、进出料 |
| 多孔复杂件 | 刀具、孔深及干涉避让 |
| 成套柜体 | 标签、方向、尺寸与装配 |
| 补料任务 | 单件重加工与追溯方式 |
采购前的核对清单
- 携带五金样件和明确的孔位图。
- 软件接口以实际文件导入结果为准。
- 确认操作者需要掌握的基准与异常处理规则。
继续问清楚
双钻包一定比单钻包适合我的订单吗?
先看孔位分布、刀具配置、装夹与上下料。更多加工单元是否缩短你的任务时间,应通过代表性订单测试,不能仅按数量判断。
六面钻能加工所有连接件孔吗?
不能一概而论。孔径、孔深、方向、特殊孔型和夹持干涉都要结合机型及刀具确认,试加工后还需用真实五金试装。
六面钻最小加工尺寸是多少?
不同机型及配置不同,且孔位与夹持可能带来额外限制。请提供实际最小板件和孔位图,按对应机型资料与试样结果确定。