先看结论
来料状态、成品截面和加工基准,比“轴数越多越好”更值得优先讨论。
先描述原料,再描述设备
材种、含水率要求、毛料尺寸、弯曲与节疤情况,都会影响加工安排。采购咨询时同时提供毛料与成品样件。不能把理想直料上的加工结果直接作为全部来料的表现,也不应期望一次切削解决超出设备允许范围的原料缺陷。
根据截面安排刀轴
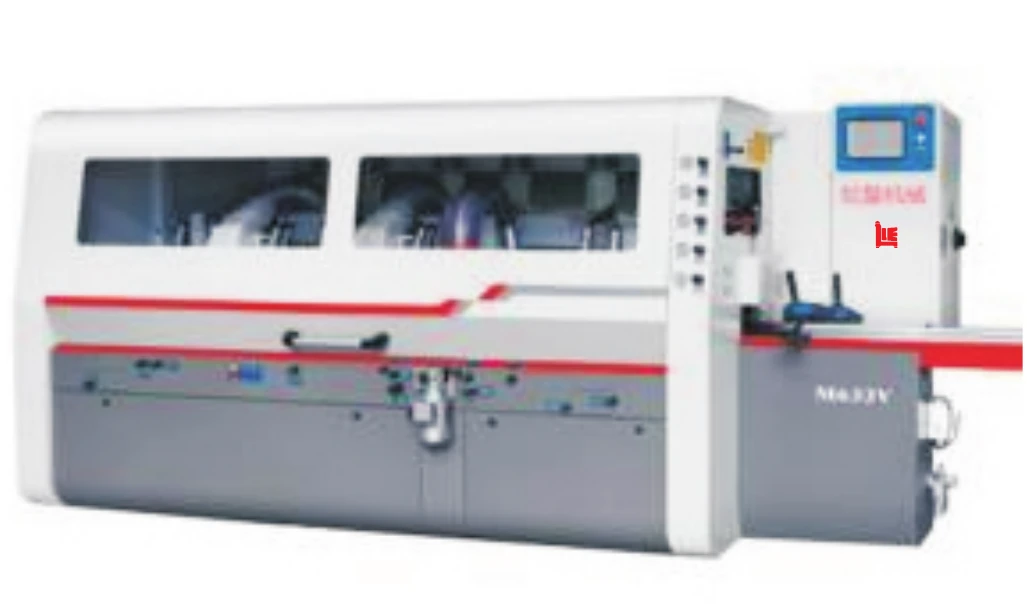
四面刨可以承担四面刨光以及相应刀具支持的成型任务。复杂线型可能需要更多切削步骤,但轴数本身不构成质量保证。对照成品截面确定基准、余量和各刀轴任务,再比较机型、刀具和送料能力。
让试机覆盖真实边界
短料、窄料、硬材或复杂线型应分别检查。观察尺寸、直线度、撕裂和送料痕迹,同时确认设备允许的最小进料长度。采购时把刀具、换刀调整、磨刀维护、除尘及操作者培训纳入配置清单。
| 输入资料 | 用途 |
|---|---|
| 毛料状态 | 确定分选、基准与加工余量 |
| 成品截面 | 安排刀轴、刀具及成型步骤 |
| 最短与最窄件 | 核对送料及防护边界 |
| 真实生产批次 | 验证持续加工表现 |
采购前的核对清单
- 明确原料验收范围。
- 用成品图纸确认刀具方案。
- 防反弹与防护装置按机型要求使用,不为送料便利而拆除。
继续问清楚
四面刨轴数越多,表面就越好吗?
轴数影响工序安排,但表面仍取决于来料、刀具、切削任务和送料条件。按成品截面分配刀轴任务,再验证效果。
弯曲毛料能直接送入四面刨吗?
须先核对设备允许的来料条件及基准要求,不宜把设备当作纠正所有原料缺陷的方法。超出范围的材料应按工艺另行处理。
做不同木线条,需要每次换机器吗?
未必,部分任务可以通过适配刀具与调整完成;但尺寸、截面复杂度和刀轴配置有边界,应逐个截面核对。