APPLICATION
适合怎样的加工任务?
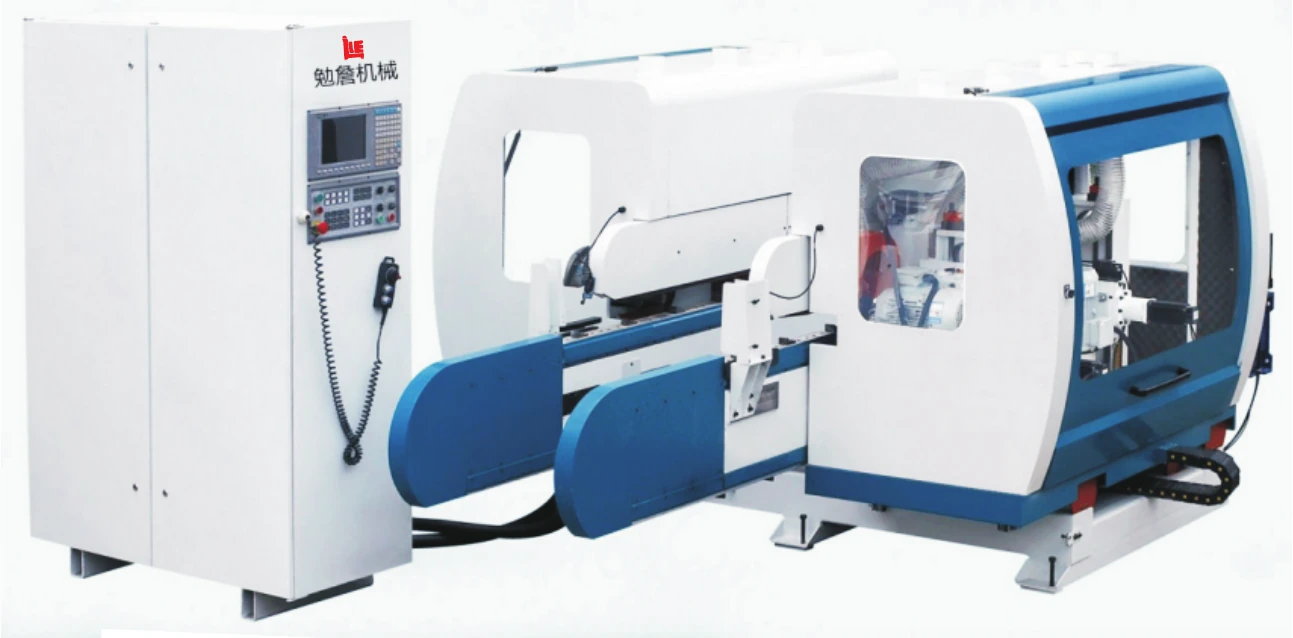
两端加工要求重复、希望比较专用工序安排的板件生产。
针对板件两端加工及相应定尺任务配置加工单元。工件形状和端部工艺决定刀具与夹持方式。
PROCESS FOCUS
设备关注点
01双端加工
02送料履带配合
03定尺与端部工序
FROM MATERIAL TO COMPONENT
处理部件两端的定尺与形状
先看它在生产中的分工,再判断是否适合您的工件。
- 01
来料准备
有明确端部图纸的工件
- 02
本机承担
按配置在两端进行锯铣加工
- 03
本工序结果
完成相应端部加工的部件
- 04
后续衔接
检查、组装或砂光
工序边界
完成相应端部加工的部件,不等同于整件家具已经完成。实际路径需按材料、结构、配置和试样结果确认。
TECHNICAL REFERENCE
参数与配置参考
参数用于初步比较,具体供货版本、标配及选配请在询价时逐项确认。
资料数值不代表当前报价、库存或配置承诺。速度、功率等参数也不能单独推算整线产能。
| 画册加工宽度 | 250–3000 mm |
| 画册加工厚度 | 5–85 mm |
| 画册送料速度 | 5–25 m/min |
图片及所列参数依据:2020 版产品画册,第 17 页。
SELECTION NOTES
把真实工件带进选型。
按成品图纸明确加工基准,检查两端一致性和工件表面压痕;刀轴组合与刀具另行确认。
咨询时建议说明
- 提供材种、来料状态与成品截面图。
- 核对短料限制、进料稳定性和防反弹结构。
- 确定刀轴布局、刀具轮廓与除尘要求。
四面刨轴数越多越好吗?
轴数必须服务于具体截面和加工路线。仅做常规四面刨光,与需要多道成型切削的线条,所需刀轴安排不同。先确定成品形状,再比较配置。
设备到场前,需要准备哪些条件?
根据确认配置核对供电、气源、除尘接口、安装基础和进出料空间。涉及搬运、安装和调试的具体责任及范围,应在订购前书面确认。
BEFORE YOU BUY
查看常见问题