先看结论
总推力、工件受压面积和胶合工艺共同决定压合条件。
把压力与受压面积一起看
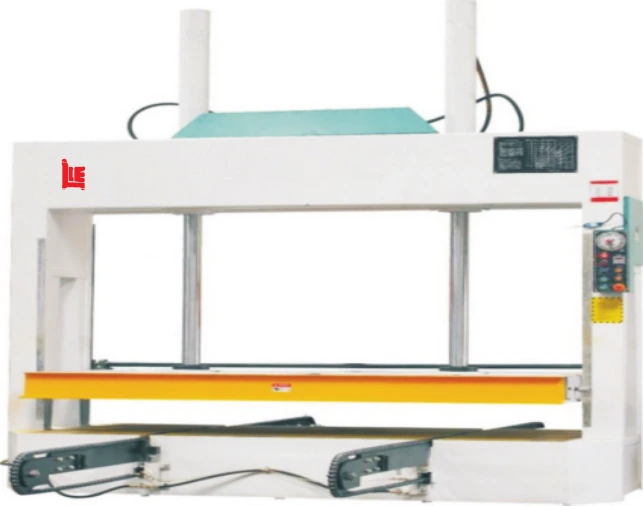
压机总推力相同,受压面积不同,工件承受的平均单位面积压力也不同。选型时提供板件尺寸、叠层结构及胶黏剂对压力的要求。设备最大能力不等于某个产品的推荐设定,也不能忽略实际压板平面度和受力分布。
由材料决定是否加热
是否需要热压,应以胶黏剂固化要求及材料耐受条件为依据。木皮、覆膜材料与不同基材对温度的反应并不一致。应将胶种、铺胶量、开放时间与装料节奏记录下来,通过试压确认,而不是沿用上一种产品的参数。
多层设备还要看装卸过程
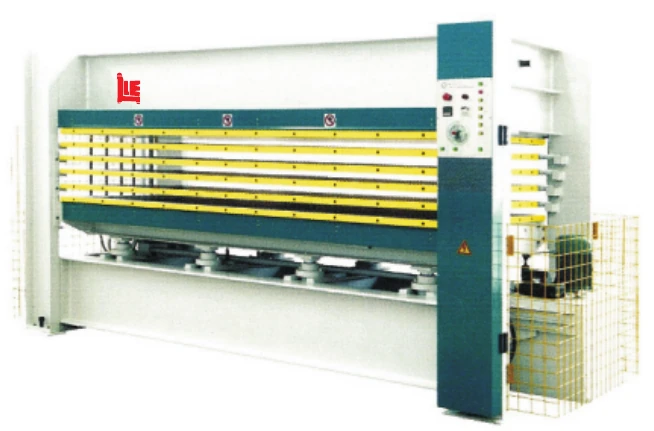
层数增加会改变装料安排。第一层与最后一层的等待时间、每层板件放置方式及压机有效开档都需要考虑。将装卸、压合、冷却或养生与后续加工完整计时,比单独比较保压时间更接近生产实际。
| 参数 | 真正需要核对的内容 |
|---|---|
| 总推力 | 有效受压面积及具体工艺要求 |
| 台面 | 可用尺寸、平面度与受力分布 |
| 开档与层数 | 工件叠层和装卸工具空间 |
| 温度与时间 | 胶种、材料和试压确认条件 |
采购前的核对清单
- 提供胶黏剂技术资料与工件叠层图。
- 明确外观、粘接和尺寸的验收方法。
- 比较整段加工节拍,不以保压时间代表产能。
继续问清楚
吨位更大的压机一定更好吗?
不一定。需要结合有效受压面积、工件结构和胶合条件判断,最大能力不能当成所有产品的推荐设定。
冷压时间长,能不能直接改成热压?
先核对胶黏剂固化方式与材料耐温条件,不能仅为缩短周期而改工艺。应由材料与设备方共同验证。
五层热压机是不是单层的五倍产量?
不能这样直接换算。装卸、等待、工件厚度、固化和后道流转都会影响有效产量,需要完整任务计时。