先看结论
不同设备承担的加工面、定位和换单任务不同。已有开料设备时,先查清还缺哪些孔槽,再决定补侧孔能力还是扩展多面钻铣。
先盘点已有设备已经完成哪些孔
把一套柜体的孔位按面、孔径、孔深和基准分开。已有数控开料设备可能完成部分垂直孔和槽,但板边连接孔仍要另一道工序。侧孔机、排钻、六面钻的配置差异很大,不能只按名字判断替代关系。将开料输出和后道钻孔任务划分清楚,才能避免重复加工或遗漏工序。
用换单方式比较操作负担
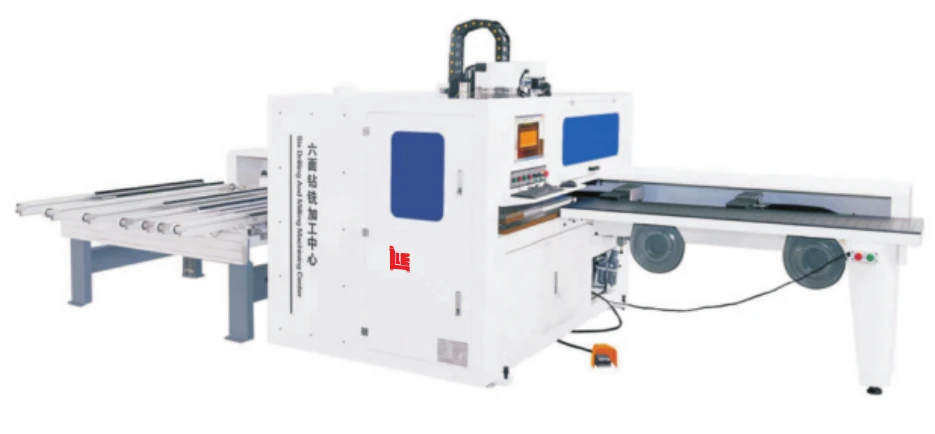
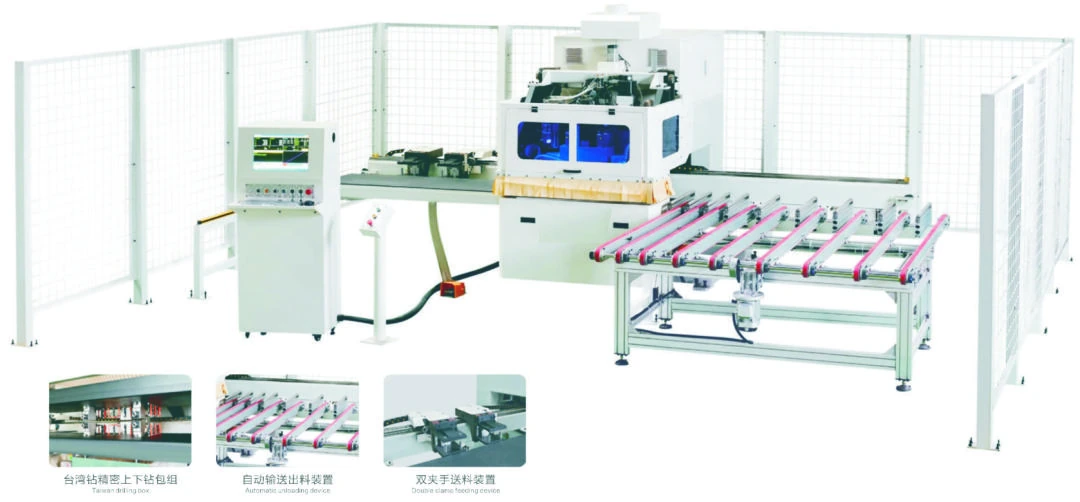
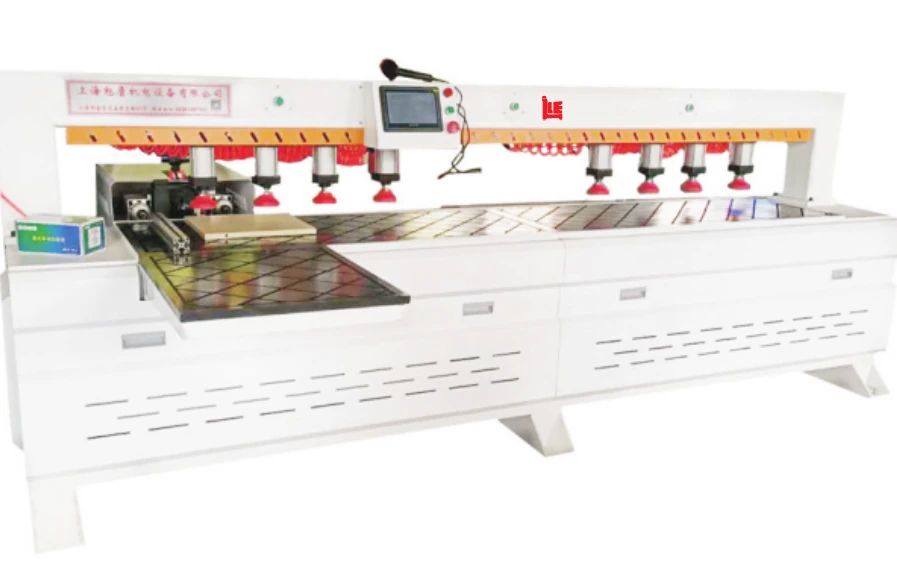
相对固定的孔距和批量任务,可以了解排钻的定位与调整方案;补充侧面孔能力,可比较侧孔设备;订单变化多、多面孔槽集中时,可了解六面钻。需要分别验证手动定位、识别方式或程序调用如何实现。要求现场演示从上一种板件切换到下一种板件,而不是只重复同一块样板。
最小工件和夹持区比大板演示更能暴露边界
准备窄抽条、短板、长侧板及靠近夹持位置的孔位。具体机型可能涉及换钳、让位或不支持的加工区域,板件变薄、翘曲或表面变化也需单独确认。加工后的孔位应与实际连接件试装,不只看机器是否显示“程序完成”。试机中暴露的限制,要记录对应的替代工序。
把板件标签和基准规则固定下来
从拆单、开料、贴标到钻孔,应明确正反面、基准边、封边标识与文件版本。新增钻孔设备前拿现有软件的真实文件测试,包括正常件、补料和修改件。若需要另购后处理或转换工具,应在报价里注明;“支持某软件”不能替代实际文件导入与装配验证。
| 方向 | 重点检查 | 不能省略的验证 |
|---|---|---|
| 侧孔设备 | 侧面孔需求与定位方式 | 现有开料基准与实际连接件 |
| 排钻配置 | 孔距、批量与调整方式 | 换单、夹持及加工范围 |
| 六面钻铣 | 加工面、夹持与数据接口 | 小板、复杂孔槽和成套试装 |
采购前的核对清单
- 带一套五金与对应图纸。
- 写出前后设备各自承担的孔槽任务。
- 实际测试导入文件、补料和修改件。
继续问清楚
有开料机以后还需要侧孔机吗?
先检查具体开料配置完成哪些孔槽。如果板边连接孔尚未覆盖,需要配置合适的侧孔、排钻或其他加工工序;不能依据“开料机”名称直接判断。
六面钻能完全替代所有排钻吗?
需要看工件范围、孔型、加工方向、夹持和订单结构。特殊工件或超出机型边界的任务可能仍需独立工位,不能作全覆盖承诺。
换了钻孔设备,原来的拆单软件还能用吗?
要确认文件格式、后处理、孔位定义和版本兼容。用现有软件输出实际订单,并进行加工及装配验证,必要的转换或授权费用应提前列出。