先看结论
日产量需要绑定订单、工作时间和合格标准。单机送料或快速移动速度,不能直接换算成整厂每天可交付的板件数量。
先定义“完成一张板”到哪一步
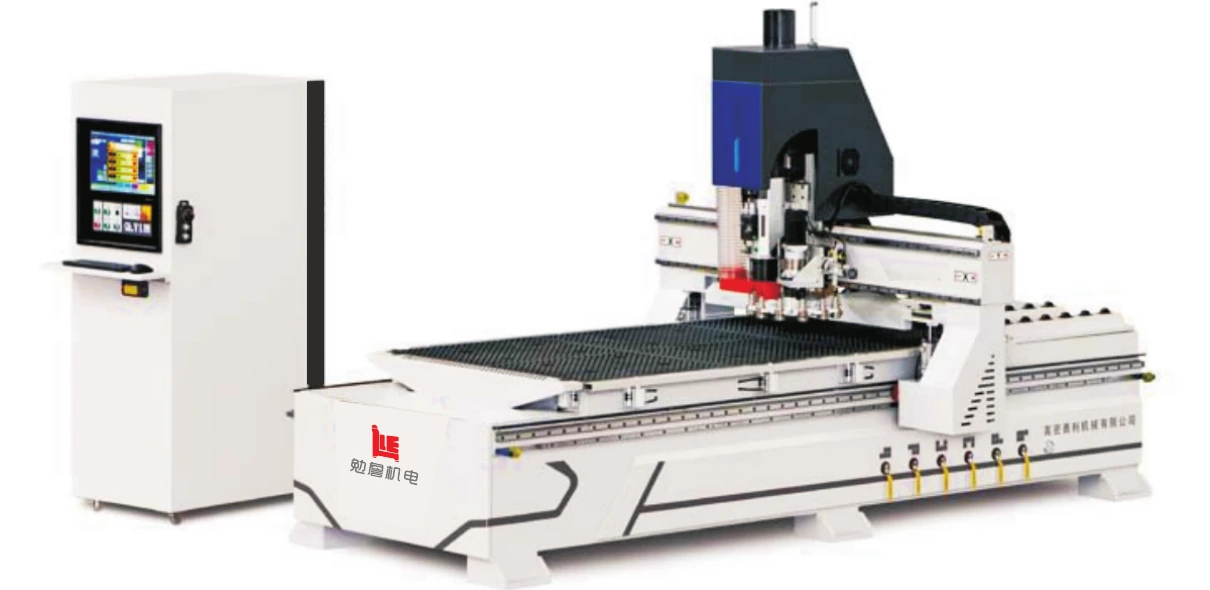
有人把切完一张原板算完成,有人统计已经贴标分拣的板件,也有人关心能封边、打孔并装配的整套产品。比较产能前先统一统计边界,记录材料、板件数量、孔槽复杂度以及工作时长。同样面积的原板,少量大件与密集小件的加工、搬运和分拣负担可能很不一样。
把时间分成加工、准备与等待
连续记录真实订单的文件准备、上料定位、切削、换刀、下料、贴标和异常处理。将设备故障停机与正常换单分别记录,避免用短时间连续演示代表整班。也不要只选择最简单的订单;至少应覆盖常规混单、复杂孔槽、小板与一次补料,观察操作者是否需要大量人工干预。
看整线时找最长的排队,而不是最快的机器
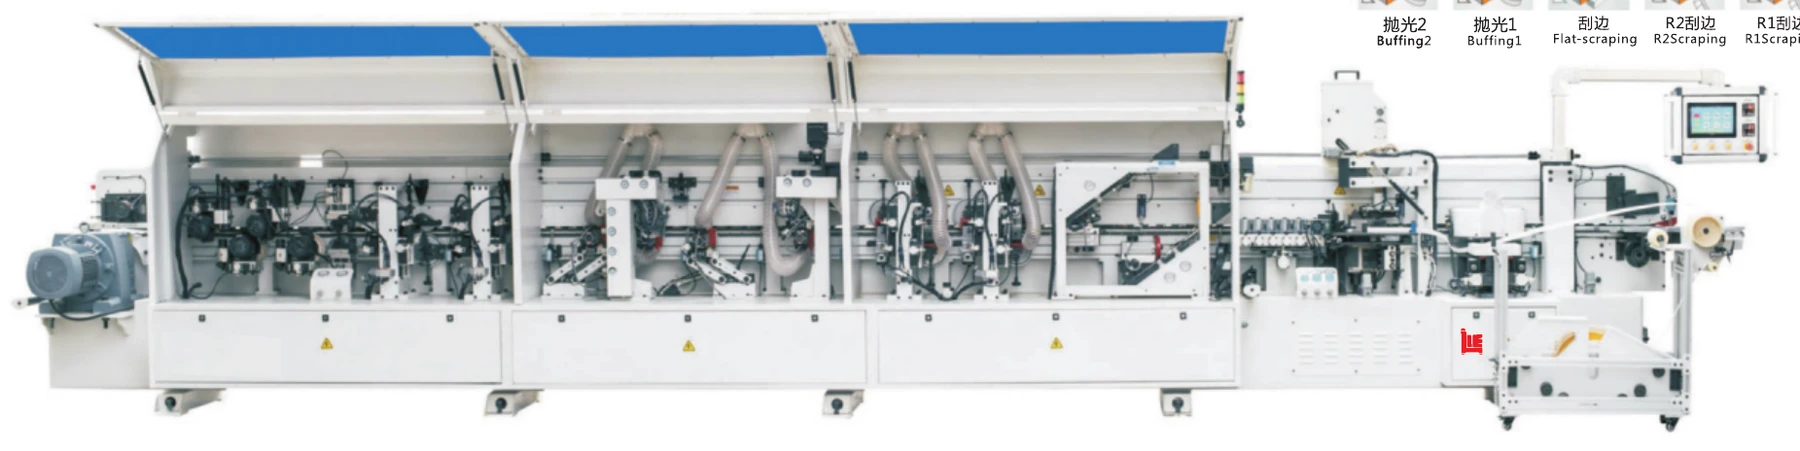
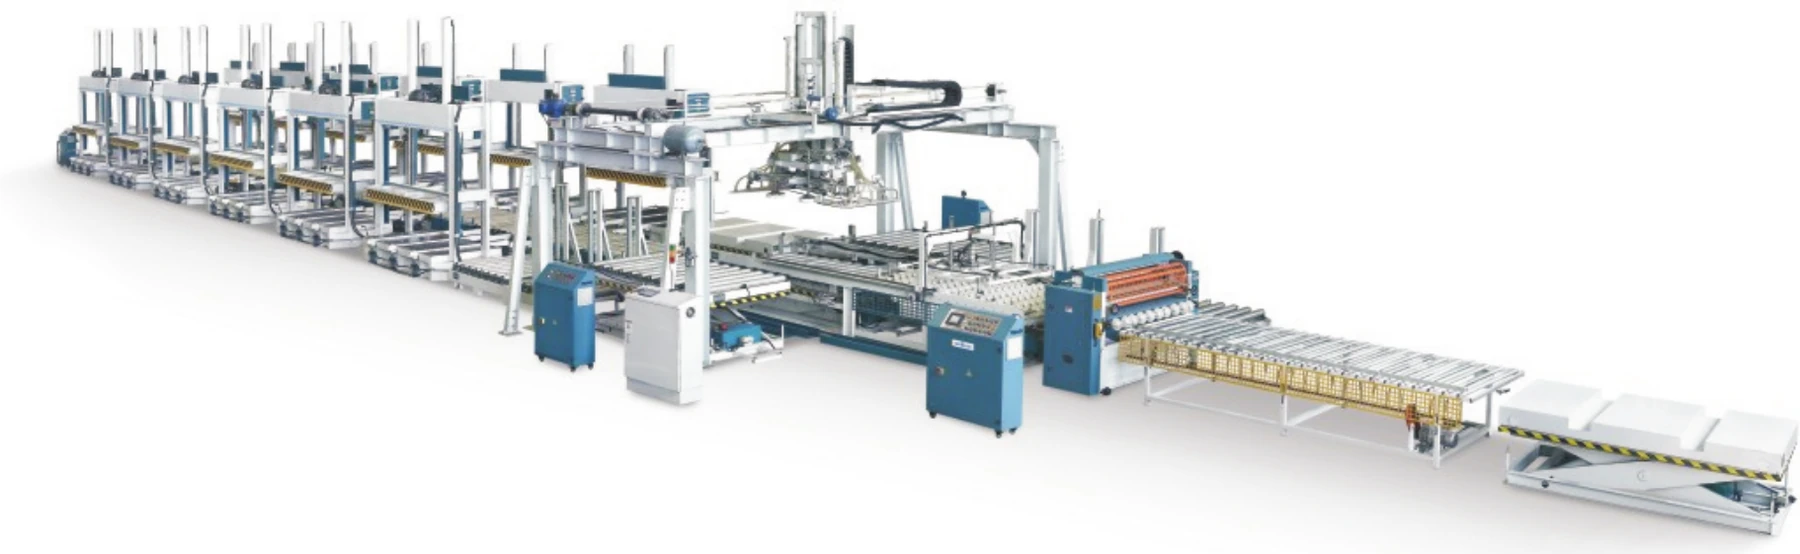
如果开料后板件一直等封边,继续提高开料速度可能主要增加在制品。对各工序记录输入、合格输出、等待和返工,判断瓶颈是否稳定。升级顺序应围绕交付目标安排;新增回转、缓存或上下料需要解决明确的问题,并给返工和异常退出保留路径。
把演示结果变成可追溯的试机记录
示例性的测量方法是:记录某套明确订单从准备到交给下一工序的总耗时,再计算该任务的合格输出率。这里的样本只是比较依据,不是未来所有订单的产能承诺。要求保留加工文件、材料、刀具配置、人员数量和质量结果;若供应方给出产能指标,应说明适用订单、运行条件和验收方法。
| 容易混淆的指标 | 正确比较方式 |
|---|---|
| 最高送料速度 | 连同进料间隔、质量和上下料观察 |
| 最快加工一张板 | 同一订单与同一完成边界比较 |
| 一天多少张 | 说明工时、订单组合、准备及停机 |
| 整线产能 | 看合格成套输出与瓶颈工序 |
采购前的核对清单
- 先统一产能统计的完成边界。
- 对比同样订单、材料、人员与质量条件。
- 记录返工、补料、换单和排队情况。
继续问清楚
速度参数能直接算日产量吗?
不能。还缺订单结构、加工路径、上下料、换单、停机和合格率等条件,必须在相同统计边界下记录实际任务。
为什么开料更快,交付却没增加?
可能是后道封边、钻孔、分拣或补料处理形成瓶颈。先记录各工序排队与合格输出,再判断升级方向。
厂家试机演示怎样才有参考价值?
使用真实且有代表性的订单,包含复杂件与补料,记录配置、人员、总耗时及质量结果。只展示少数简单件,不能代表完整订单表现。