先看结论
先区分材料表面、缺口方向和发生工序。锯切与铣切的工具、支撑和加工条件不同,不能套用一组通用转速或进给参数。
先确认缺口在什么时候出现
在开料出机、搬运后、封边前分别观察同一批标记板件,区分切削缺口与搬运碰伤。记录上下面、进出端、直边或转角的位置,同时说明板材及饰面类型。若只有某一类材料异常,或者同一块板不同方向差异明显,这些信息比一张局部照片更有助于技术人员判断。
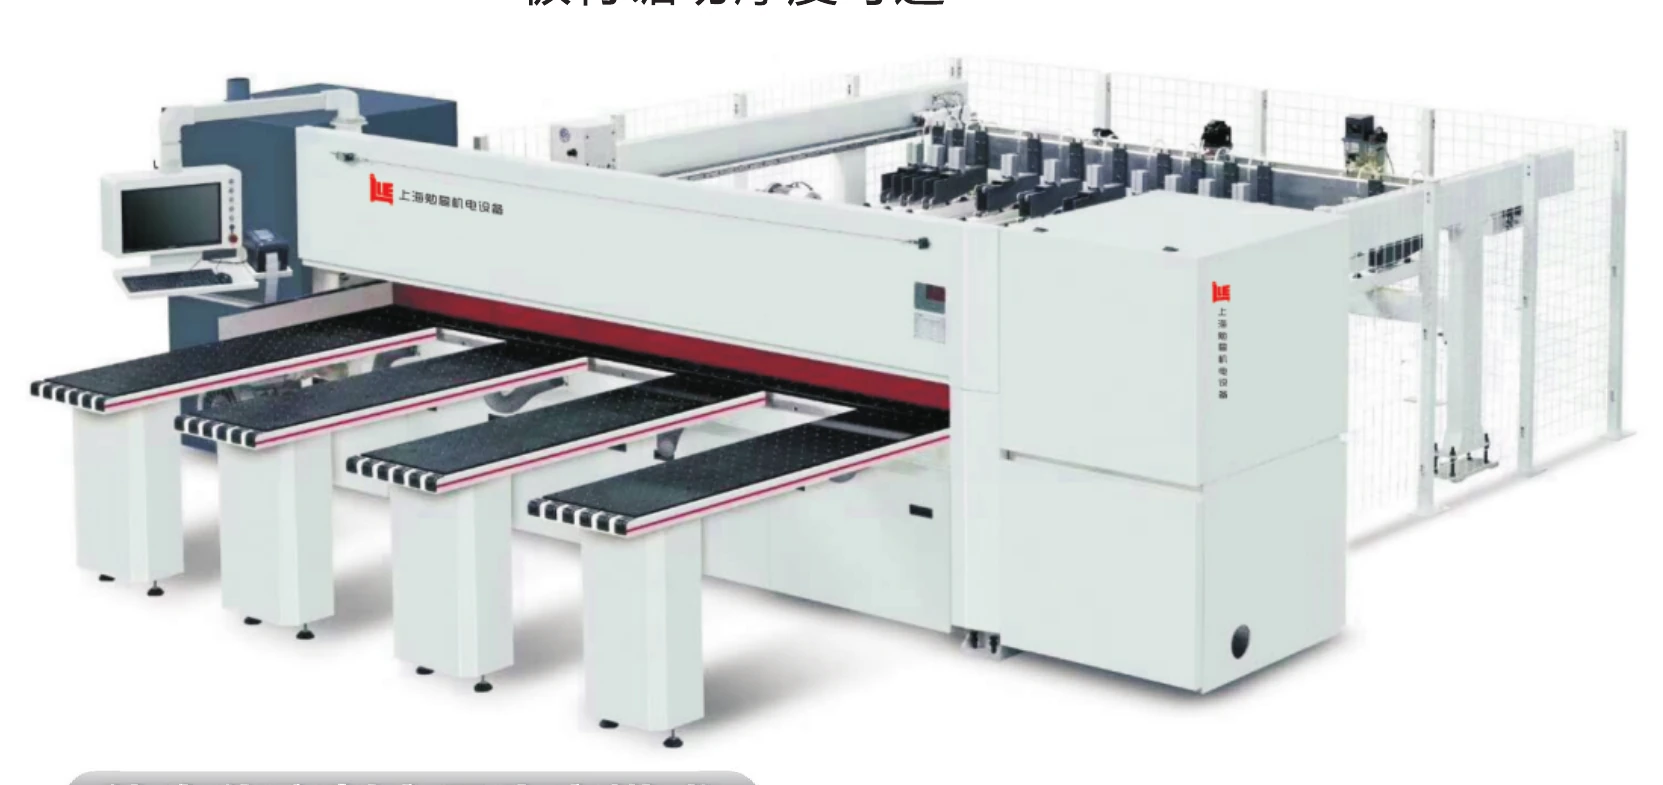
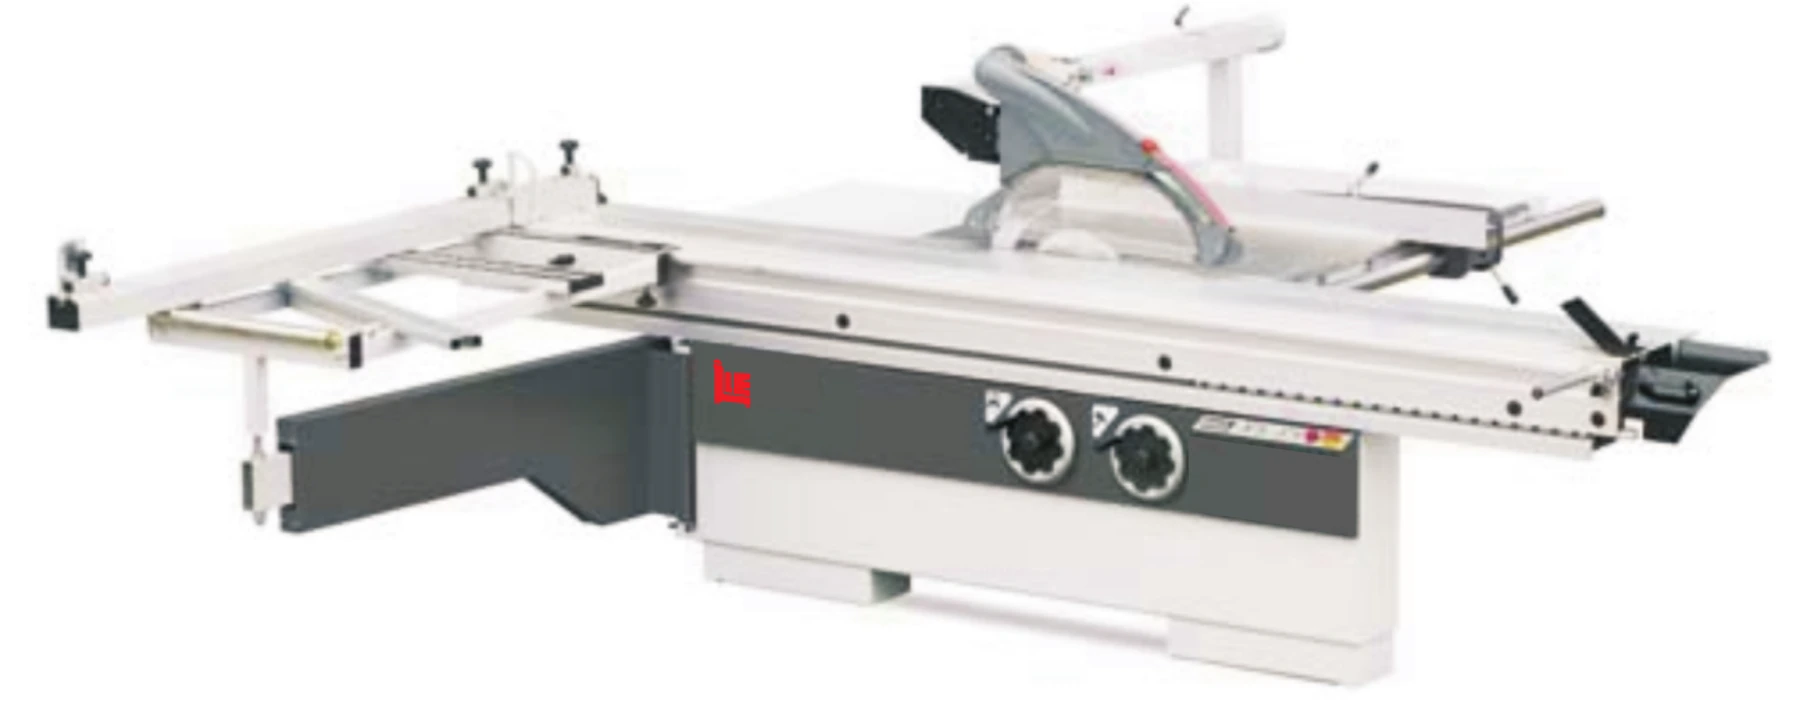
裁板锯要按材料和具体结构核查
锯片并非只按直径或齿数选择,还涉及加工材料、切削方向、设备适配和允许工况。采用主锯与划线锯的方案时,两者的配合需按机型要求核查;也存在特定免划线刀具方案,不能把一种操作条件套到所有机器上。工件支撑、设备状态和工具刃口应由专业人员在停机安全条件下检查。
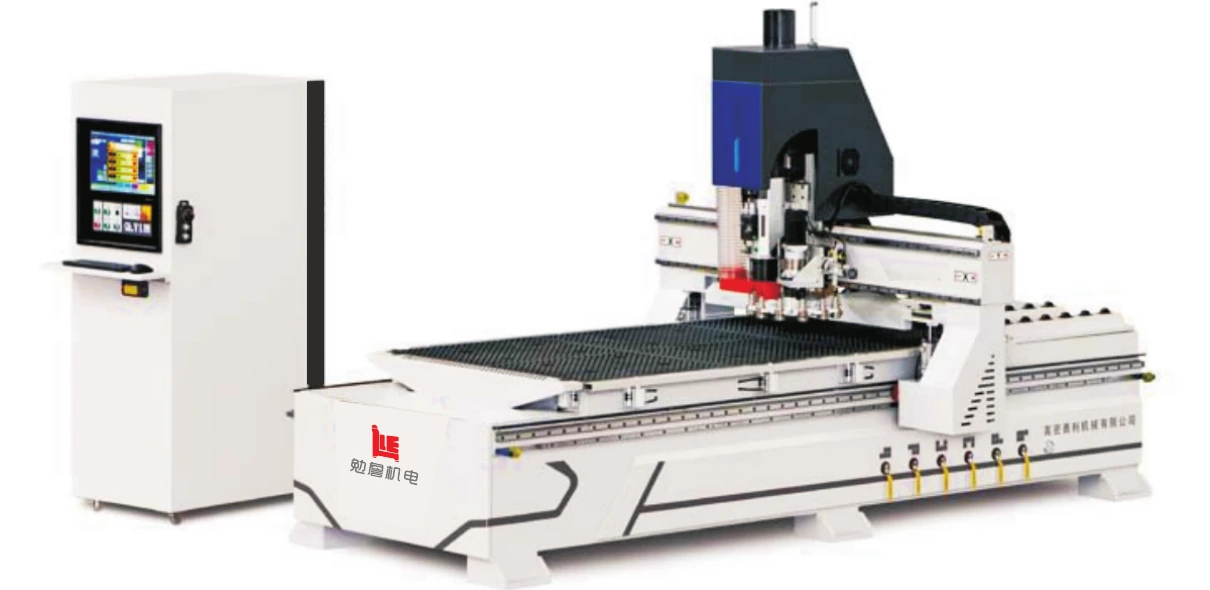
数控开料还要核对夹持与刀路
铣切中需要判断板件是否按允许条件被稳定夹持,窄条或小件是否在加工过程中失去足够支撑。刀具类型、刃口状态和切削方案应与基材、饰面及工艺任务匹配。不要将高转速等同于好表面,也不要自行用减小吸附区域等试错方法代替设备方验证;比较选型时应让最难处理的板件进入试机清单。
把验收从“看着光滑”改成一致的检查方法
试样覆盖常用板材、双面饰面、薄板及最小板件,明确观察位置、量具和可接受缺陷。不同供应方比较时采用同批材料和相同成品要求,记录刀具及工序配置,并检查后续封边或装配是否受影响。合格标准应由双方明确,网站不替具体产品设定未经确认的允差。
| 记录项目 | 为什么有用 |
|---|---|
| 工序和时间点 | 区分切削问题与后续搬运损伤 |
| 材料及饰面 | 核对工具和加工条件的适配 |
| 位置与方向 | 帮助判断上下面、转角及支撑差异 |
| 连续样件 | 区分偶发异常与可重复问题 |
采购前的核对清单
- 异常板件标出正反面和加工方向。
- 比较同批材料与同等质量要求。
- 不要带电接触刀具或绕过设备防护。
继续问清楚
板材崩边,直接换更高功率设备有用吗?
未必。材料、刀具、支撑、夹持和工艺条件都可能影响结果;先定位原因,再判断现有机器的能力是否不足。
所有饰面板都必须用划线锯吗?
不能作统一判断。常见方案有主锯与划线锯配合,也有特定免划线刀具方案;适用性由刀具、材料和设备条件共同决定,不能自行取消原设计要求。
能给一个通用的转速和进给数值吗?
不能负责任地给所有板材和刀具同一组数值。需按刀具型号、设备允许范围、材料与工艺资料由技术人员确定,并以质量和稳定性验证。