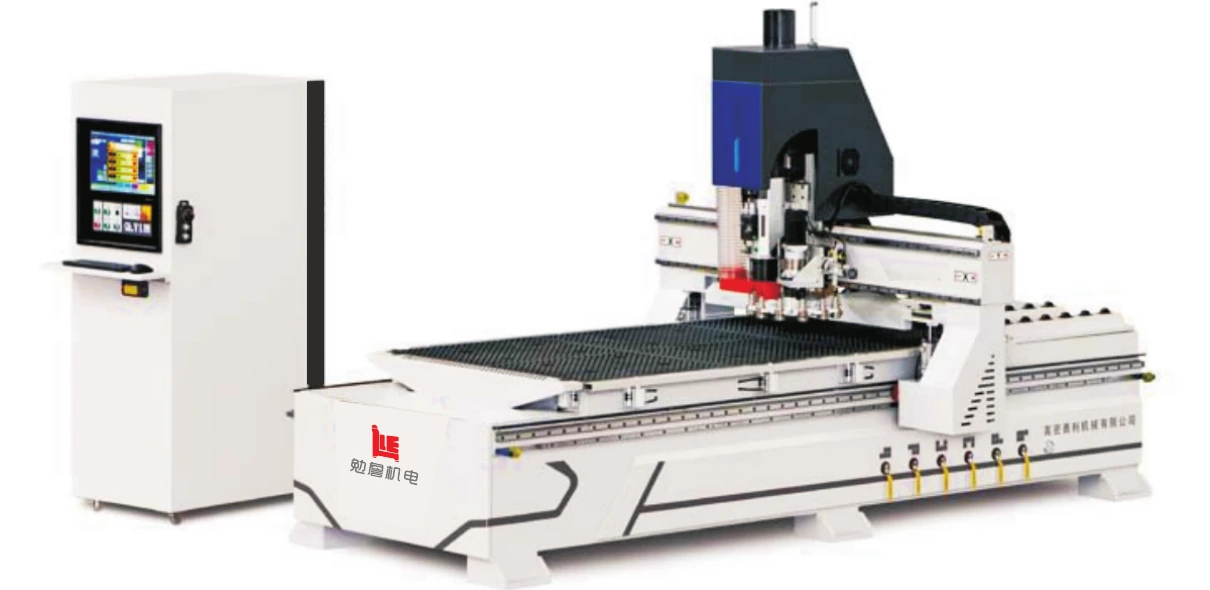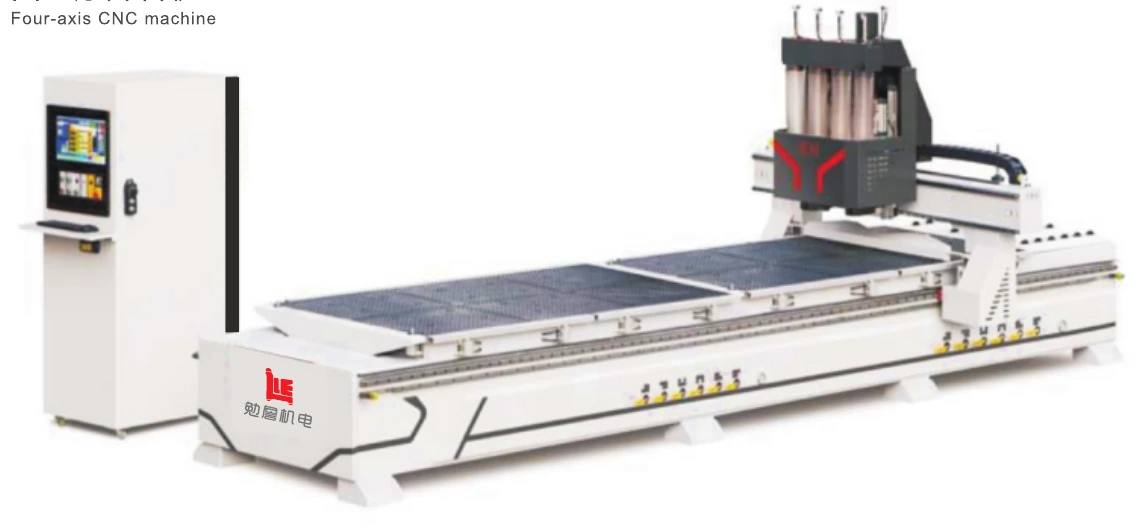
先看结论
先列清一套订单要用哪些刀具。工艺固定、常用刀具少,与门板造型多、刀具变化大,对配置的要求不同,不能只比较主轴数量。
从工艺清单反推刀具需求
把常做的开料、槽、孔和轮廓逐一写出来,并注明不同直径、深度及加工面的要求。所谓四工序,并不意味着所有订单都只需要四把刀;刀库容量也不等于全部刀位都适合当前工艺。尤其是更换五金件、增加拉手槽或改变门板造型时,原有刀具组合可能不够,需要重新核对加工方向和刀具方案。
比较方式要与订单复杂度一致
常用刀具数量有限、柜体工艺相对稳定,可以比较四工序配置;门板铣型多、同一订单需要多种刀具,可重点了解刀库型设备。这里是选型方向,不是所有机型的统一结论。具体设备的主轴、钻包、刀具尺寸、软件与上下料不同,适用范围也会变;应以供货配置和样件结果确定。
算节拍时把换刀和非切削时间一起记录
比较时使用同一份有效加工文件、相同板材与质量要求。记录程序准备、对刀、换刀、加工、上下料和分拣,区分一次性设置时间与重复生产时间。简单任务的演示速度不能代表复杂订单;只看快速移动速度,也看不出窄条吸附、细部铣型和补料时的表现。
为未来产品留余量,也要给当下成本设边界
如果未来确实会自制造型门板,可把代表性门板程序纳入本轮试机;如果只是泛泛地担心以后不够用,不必直接购买最大配置。向供应方核对后续功能能否增加,哪些需要更换主轴、控制或软件,哪些受整机结构限制。把升级路径写成具体项目,比一句“以后都能升级”更有用。
| 比较问题 | 四工序方向 | 刀库型方向 |
|---|---|---|
| 工艺是否固定 | 先核对常用刀具够不够 | 先核对刀库与工具兼容性 |
| 门板造型是否多 | 验证现有刀具能否覆盖 | 验证复杂程序与换刀节拍 |
| 混单与补料 | 记录换任务和定位时间 | 记录调用刀具与程序管理 |
| 升级计划 | 确认结构与软件边界 | 确认新增工艺的实际条件 |
采购前的核对清单
- 按真实五金和工艺列刀具清单。
- 试加工常规板件和最复杂的门板。
- 把软件、刀具与真空吸附纳入方案。
继续问清楚
刀库数量更多,开料就一定更快吗?
不一定。刀具容量主要影响工艺覆盖与换刀安排;实际节拍还取决于刀路、上下料、吸附、质量要求和订单组合,需要用相同任务验证。
四工序开料机能不能做门板?
要看造型、刀具、加工范围与软件能力,不能仅凭机型名称判断。提供最复杂的门板图和所需刀具,由具体机型试样确认。
以后能把四工序直接改成换刀加工中心吗?
不能默认可以。主轴、控制系统、刀库布置、气路和软件可能都涉及变化,应由设备方核查改造可行性与总费用,再比较改造和换机。