APPLICATION
适合怎样的加工任务?
固定规格板件需要在加工设备与料垛之间转运的工位。
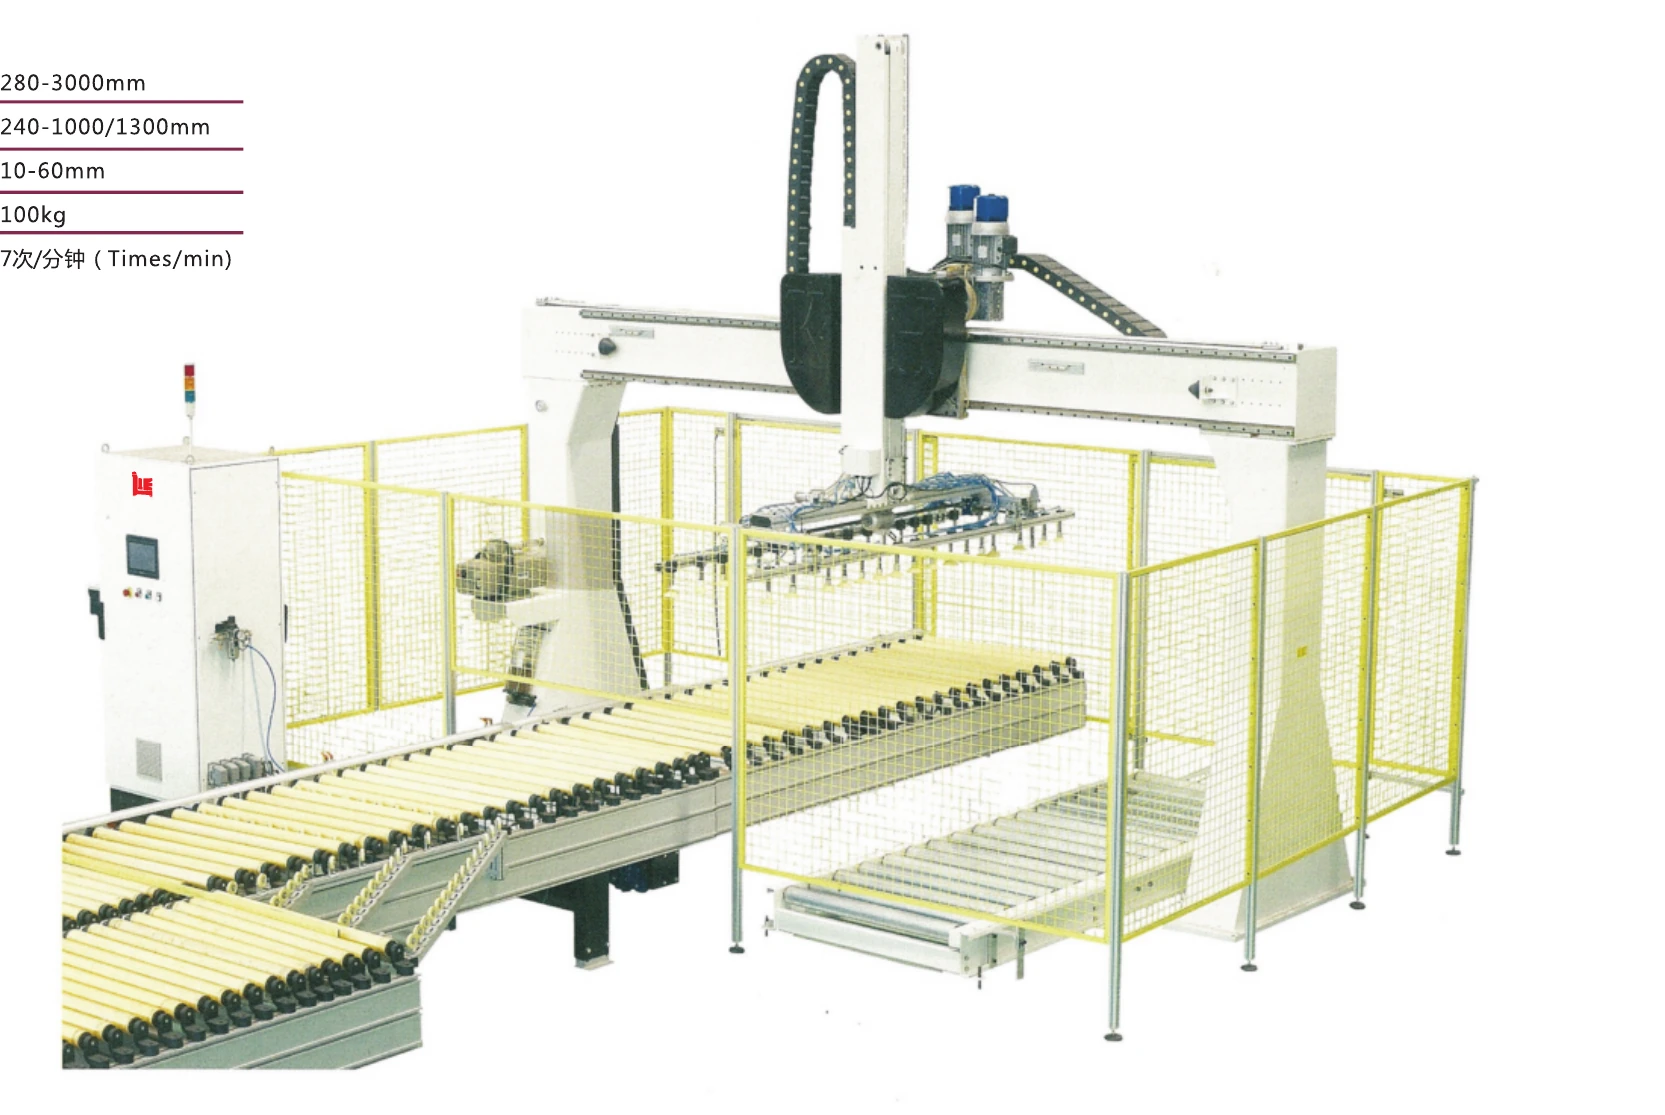
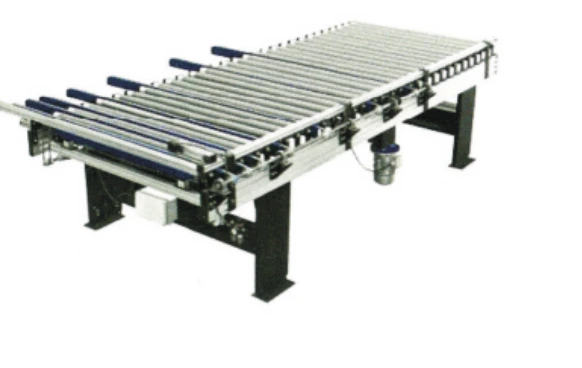
结合吸取、转移与输送完成板件上料安排。吸附方式必须与板面、板重和工件稳定性相匹配。
PROCESS FOCUS
设备关注点
01板件上下料
02与滚筒输送配套
03按工位确定配置
FROM MATERIAL TO COMPONENT
让板件在相邻工位之间流转
先看它在生产中的分工,再判断是否适合您的工件。
- 01
来料准备
定位好的板垛或上一工位来料
- 02
本机承担
搬运、输送或缓存
- 03
本工序结果
位置与朝向符合要求的板件
- 04
后续衔接
交给下一个加工工位
工序边界
位置与朝向符合要求的板件,不等同于整件家具已经完成。实际路径需按材料、结构、配置和试样结果确认。
TECHNICAL REFERENCE
参数与配置参考
参数用于初步比较,具体供货版本、标配及选配请在询价时逐项确认。
资料数值不代表当前报价、库存或配置承诺。速度、功率等参数也不能单独推算整线产能。
| 画册工件长度 | 280–3000 mm |
| 画册工件厚度 | 10–60 mm |
| 画册最大工件重量 | 100 kg |
图片及所列参数依据:2020 版产品画册,第 8 页。
SELECTION NOTES
把真实工件带进选型。
用实际板材核查吸附情况,尤其是多孔、覆膜或表面不平的板件。负载和节拍须按具体供货方案确认。
咨询时建议说明
- 说明板件最大重量、尺寸和表面特性。
- 给出车间平面图、物流方向与维护通道。
- 确认联机信号、缓冲位及异常停机处理。
自动上下料一定能提高整线产量吗?
只有它解决了实际瓶颈才有意义。若下道工序长期排队,单独提高上料速度可能只是增加在制品。应先记录各工序节拍和等待时间。
设备到场前,需要准备哪些条件?
根据确认配置核对供电、气源、除尘接口、安装基础和进出料空间。涉及搬运、安装和调试的具体责任及范围,应在订购前书面确认。
KEEP EXPLORING
继续了解相关设备。