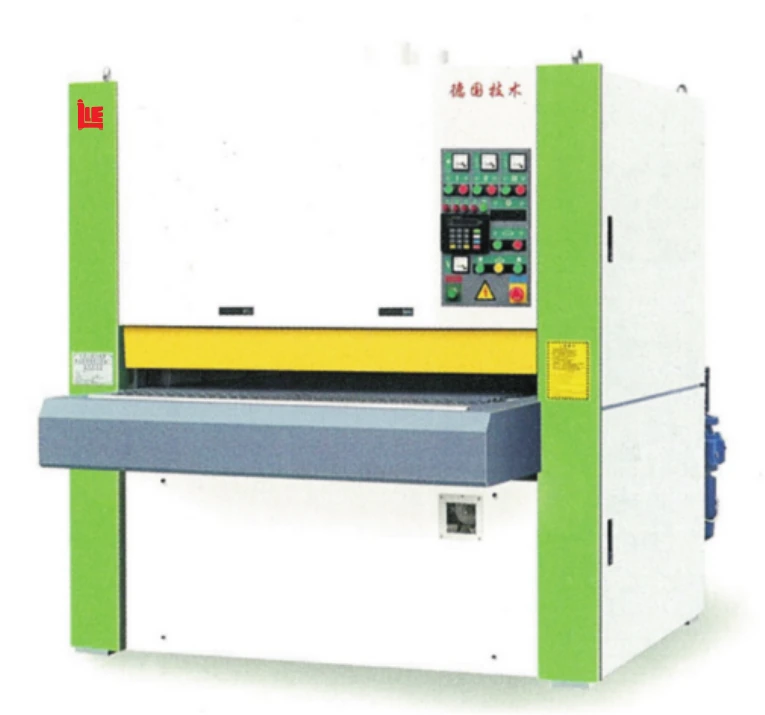
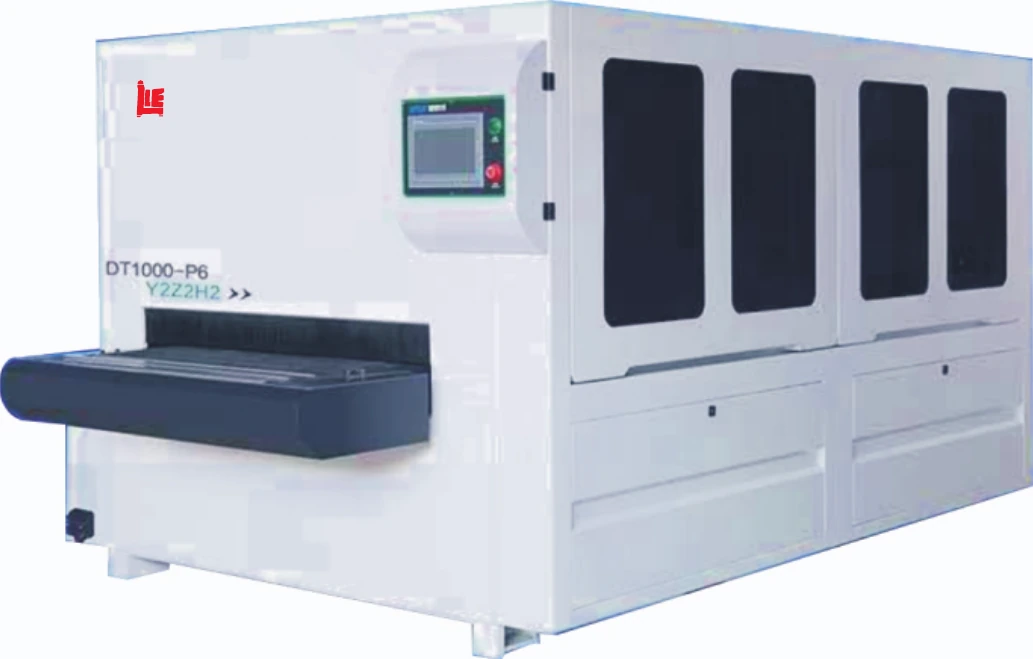
APPLICATION
适合怎样的加工任务?
平板定厚、白坯砂光及经验证适合的精细砂光工序。
围绕板面平整、厚度与表面纹理安排砂削。所选砂削单元应与实际去除量和饰面层相匹配。
PROCESS FOCUS
设备关注点
01宽带砂光
02定厚工序比较
03按表面目标选配
FROM MATERIAL TO COMPONENT
为后续饰面准备合适的表面
先看它在生产中的分工,再判断是否适合您的工件。
- 01
来料准备
白坯或适合本工序的涂层工件
- 02
本机承担
按接触单元与磨料进行砂削
- 03
本工序结果
符合本工序粗糙度要求的表面
- 04
后续衔接
除尘、检查与后续涂饰
工序边界
符合本工序粗糙度要求的表面,不等同于整件家具已经完成。实际路径需按材料、结构、配置和试样结果确认。
TECHNICAL REFERENCE
参数与配置参考
参数用于初步比较,具体供货版本、标配及选配请在询价时逐项确认。
资料数值不代表当前报价、库存或配置承诺。速度、功率等参数也不能单独推算整线产能。
| 画册加工宽度 | 630 / 1000 / 1300 mm |
| 画册加工厚度 | 2–110 mm |
| 画册送料速度 | 5–25 m/min |
图片及所列参数依据:2020 版产品画册,第 18 页。
SELECTION NOTES
把真实工件带进选型。
画册参数覆盖系列不同版本,不能认为一台机器同时具备所有宽度。按具体型号确认,并检测不同位置的厚度和砂痕。
咨询时建议说明
- 说明加工的是白坯、木皮还是涂层。
- 核对去除量、表面轮廓与厚度差异。
- 用真实砂带与板件验证表面,而非只看空转。
定厚砂光机可以直接用于底漆精砂吗?
应核对设备的砂削单元、压力控制和砂带配置。去除较大余量与避免涂层砂穿是不同目标,不能仅按加工宽度选择。
设备到场前,需要准备哪些条件?
根据确认配置核对供电、气源、除尘接口、安装基础和进出料空间。涉及搬运、安装和调试的具体责任及范围,应在订购前书面确认。
KEEP EXPLORING
继续了解相关设备。